汇瑞耐高温修补剂如何使用?操作步骤与注意事项
来源:
汇瑞耐高温修补剂厂家
发布日期: 2022-09-24
汇瑞耐高温修补剂如何使用?操作步骤与注意事项
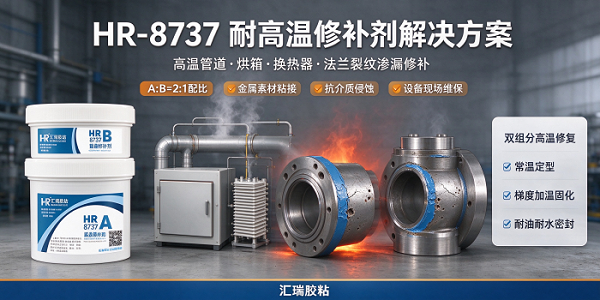
在化工、供热、机械生产场景中,高温管道、烘箱、热交换设备长期受高温、介质侵蚀,极易出现划伤、砂眼、腐蚀、裂纹渗漏问题。传统焊接维修停机久、成本高,汇瑞 HR-8737 耐高温修补剂作为双组份工业修复材料,可在现场快速完成高温工况设备修补密封,掌握标准化施工流程,能有效避免配比失误、粘接失效、不完全固化等常见故障,保障修补后的设备稳定耐高温运行。
一、施工前准备
施工环境优先选择通风、干燥区域,环境温度建议控制在 15~25℃,潮湿、低温环境会大幅拉长固化周期,影响修补强度。提前备好角磨机 / 砂纸、无水乙醇 / 丙酮、无尘抹布、电子秤、调胶板、刮胶刀、防护手套;提前清理待修设备,确认破损位置,泄压降温,严禁在带压、高温运行状态下施工。
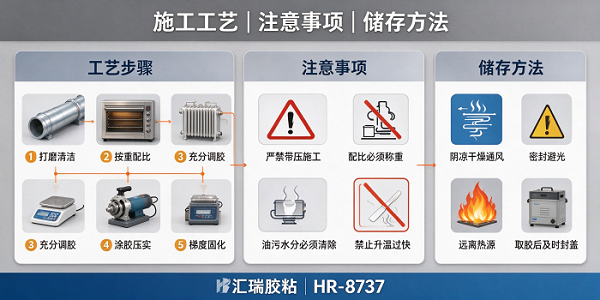
二、完整操作步骤(HR-8737 高温修补剂) 步骤 1:基材表面处理(决定粘接强度的核心环节)
表面处理不到位,是修补层脱落、渗漏复发最主要原因。
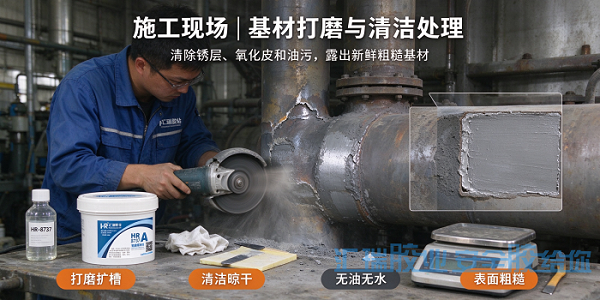
1. 用角磨机、砂纸或喷砂方式打磨破损区域,彻底清除锈层、氧化皮、旧涂层、松动残渣,露出新鲜粗糙基材;裂纹、砂眼位置可适当扩槽,增加胶层咬合面积。
2. 使用无水乙醇或丙酮擦拭打磨后的区域,去除油污、粉尘,反复清洁 2 次以上。
3. 自然晾干,保证修补面完全干燥、无油、无水、无浮尘后方可进行下一步。
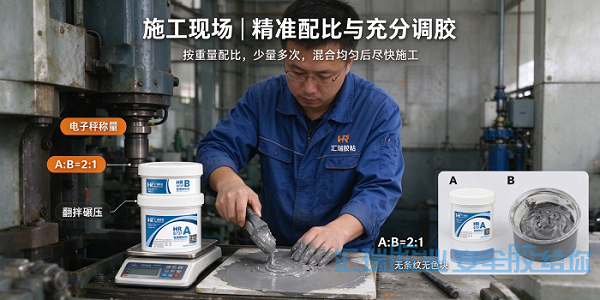
步骤 2:精准配比、充分调胶 HR-8737 为 A、B 双组份,标准重量配比 A:B=2:1,优先采用电子秤称量,不建议仅凭肉眼估算体积,配比偏差会直接造成固化不全、发软、强度不足。
1. 根据破损面积按需取胶,少量多次调配,避免一次调胶过多超出可操作时间造成浪费。A 剂、B 剂取料工具分开,不要交叉混用。
2. 将两组份置于干净调胶板上,用刮板反复翻拌、碾压搅拌,直到胶料整体色泽均匀,无条纹、无色块、没有颗粒团聚。
3. 混合完成后尽快使用,在产品可操作时间内施工,超时胶料会自行凝胶,无法再涂抹使用。
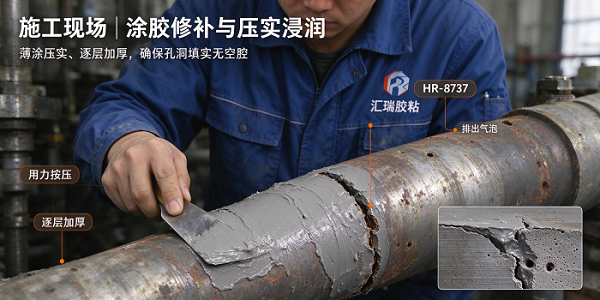
步骤 3:涂胶修补、压实浸润 1. 用刮板将混合好的修补剂逐层涂抹在待修复位置,第一层薄涂并用力按压,让胶料充分浸润基材粗糙孔隙,排出内部气泡;再逐层加厚填充,裂纹、孔洞位置确保内部填实,不留空腔。
2. 外观修复可预留少量加工余量,固化后可打磨、车削修整至所需尺寸;立面、顶面修补,单次涂胶不宜过厚,防止流挂。
3. 修补完成后,常温静置定位。
步骤 4:梯度固化,阶梯升温(高温修补剂关键)
HR-8737 支持常温固化 + 加温强化固化两种方案,加温固化后的耐温、粘接、抗介质性能更好,推荐梯度固化工艺:
1. 常温静置约 2h 定型;
2. 梯度加温至 60–80℃保温 2~3h;
3. 再升温至 150℃保温 2h,之后缓慢自然冷却;
4. 常温完全固化养护 24h 后,才可投入工况使用;低温环境(<15℃),必须辅助非接触式加热,热源与修补面保持 40cm 以上距离,禁止明火直烤。
重要提醒:固化阶段禁止骤冷骤热,快速温差会让胶层产生内应力,出现开裂脱层。
三、施工常见问题规避要点 1. 配比随意:A、B 组份比例失衡,是最容易出现不完全固化、胶层发黏发软的诱因,称重优先,严禁随意多加 A 剂或 B 剂。
2. 表面带水带油:油污、水分会形成隔离层,修补剂和金属基材无法结合,短期就会起皮脱落。
3. 升温过快:直接一次性升到高温,胶体内部气泡来不及释放,产生气孔、疏松,耐压力与密封性下降。
4. 带压带温抢修:未停机泄压、基材本身高温时涂胶,调胶后急速凝胶,来不及压实填充,修补失效。
四、产品应用场景
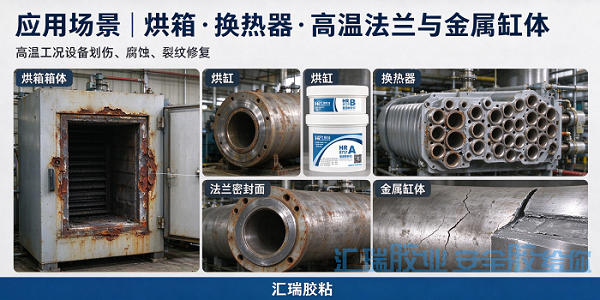
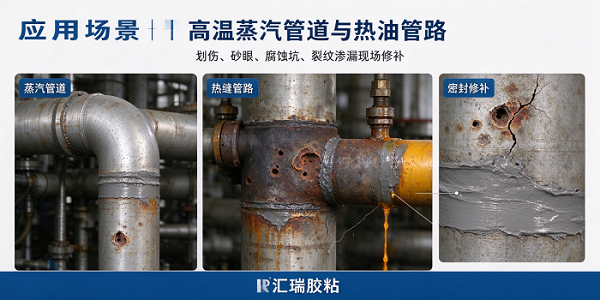
汇瑞 HR-8737 耐高温修补剂适合高温蒸汽管道、热油管路、烘箱箱体、烘缸、高温法兰、换热器、模具、金属缸体的划伤、腐蚀坑、砂眼、裂纹渗漏修补,固化后耐油耐水,适配长期高温工况密封修复,广泛用于供热、化工、造纸、机械热处理产线设备维保。
五、储存、安全与其他注意事项
1. 储存:密封放置在阴凉、干燥、通风库房,避开阳光直射,远离热源;保质期 24 个月,每次取胶后及时封紧桶盖,防止受潮。
2. 安全:施工全程保持通风,佩戴手套,避免胶料直接接触皮肤与眼睛;若不慎入眼,大量清水冲洗并及时就医;不属于危险品,按普通化学品运输存放,远离孩童。
3. 选型:不同型号高温修补剂耐温上限、硬度、耐介质有区别,超出 HR-8737 耐温工况,需要更换对应高温型号。
4. 返工:已经凝胶、未固化发黏的胶层,需要全部打磨清除,重新做表面处理再修补,不可直接叠加涂胶。
六、售后技术支持
如果在配比调胶、固化升温、工况选型方面遇到问题,可联系汇瑞胶业技术人员,根据你的基材材质、工作温度、介质、压力提供针对性修补方案,减少试错成本,保障高温设备修复效果。