汇瑞首页 产品中心 解决方案



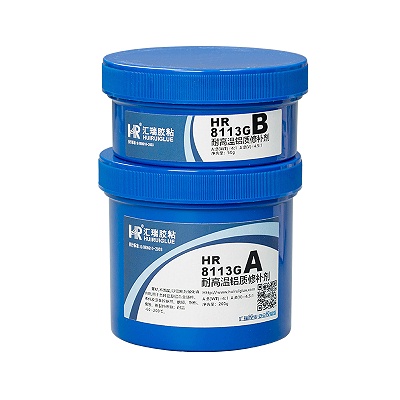
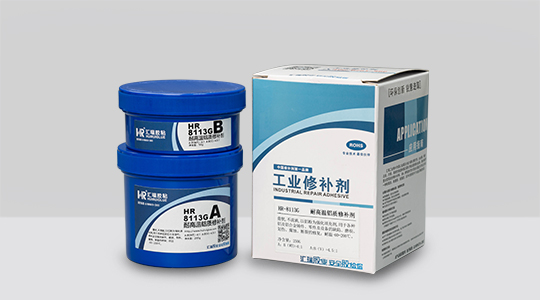
HR-8113G耐高温铝质修补剂专为铝及铝合金基材研发的双组分耐高温冷焊修补剂,可耐高温200℃。固化后无收缩、与铝基体结合强度高、颜色与铝材高度接近,应用于各种铝及铝合金铸件、零件及设备的缺陷、磨损、划伤、腐蚀、断裂的修复,固化后可做喷粉、电镀、机械加工。
铸造行业、五金机电、汽车零部件、泵阀行业、工程机械等。
用于各类铝合金压铸件、铸铝壳体、铝叶轮、铝轮毂、铝合金模具、水泵阀体的砂眼、气孔、裂纹、磨损、腐蚀坑冷焊修复。
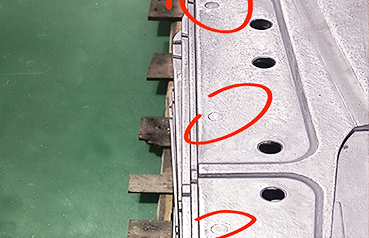
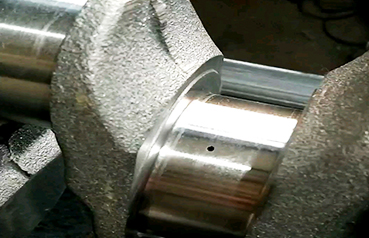
顶针凹陷修补
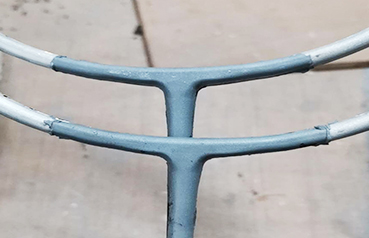
金属穿孔修补
金属缝隙填充
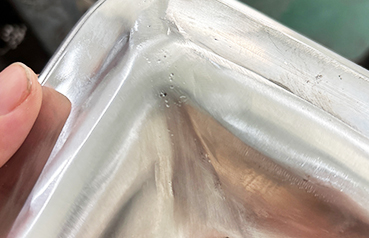
铝合金电焊砂眼修复
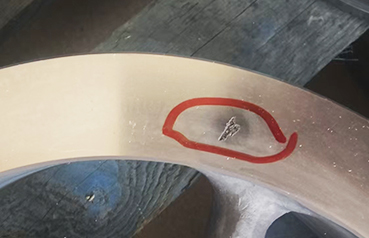
铝件气孔修复
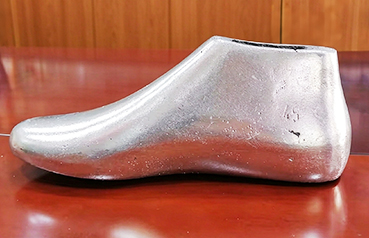
鞋模砂眼修补
用于各种铝及铝合金铸件、零件及设备的缺陷、磨损、划伤、腐蚀、断裂的修复。
可用于不方便焊接部位粘结,粘结强度高
可做各种机械加工,修补后可加工喷粉、电镀。
固化后可耐受强酸、强碱介质侵蚀
高分子原材料,产品按5-10年使用寿命设计
汇瑞环保标配ROHS2.0
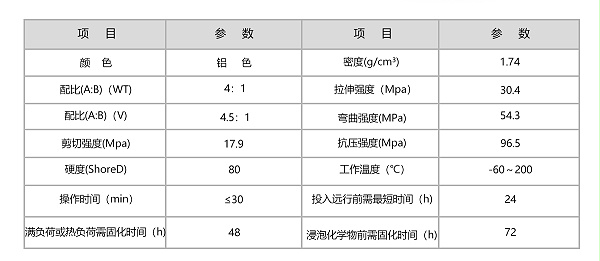
温馨提示:以上性能数据是在温度25℃、湿度70%的实验室环境下所测得的典型数据,仅供客户使用时参考,并不能保证是某个特定环境下能达到的全部数据,敬请客户于使用时,以测试数据准。
基材处理:清除修补处灰尘、油污,用钢丝刷或粗砂纸打磨粗化表面;
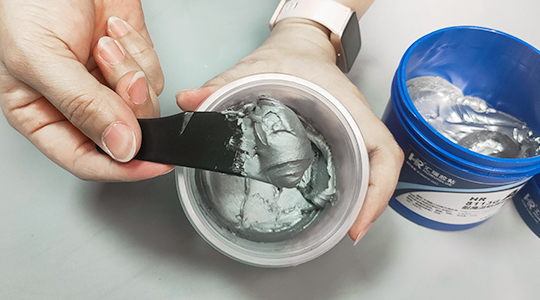
配比搅拌:使用称量工具,按体积比 A:B=4.5:1 / 重量比 A:B=4:1 取料,刮板搅拌至颜色均匀;
涂胶:将胶料均匀涂覆于修补位置,涂抹时反复按压,提升修补效果;
固化:常温放置 24h,固化完成后方可进行后续加工。
汇瑞工程师:用于铸铝、铝合金压铸件,修补砂眼、气孔、裂纹、磨损、腐蚀坑。
汇瑞工程师:HR-8113G固化后具备耐高温200度,耐机油、液压油、清水;适合泵体、箱体壳体、液压铝件等工况;强酸碱工况建议提前做测试。
3.HR-8113G修补固化之后能不能打磨、钻孔、攻丝、车削?
汇瑞工程师:24小时完全固化后可以进行机加工(打磨、钻孔、攻丝、车削),和铝基材可一同加工。
汇瑞工程师:不建议一次性厚涂,深坑、大面积缺损需要分层修补。
5.修补后胶水不干、发粘是什么原因?
汇瑞工程师:配比不准、搅拌不均匀、基材有油污、环境温度偏低都会导致固化异常。
产品不属于危险品,按化学品运输;
放置于儿童不及处,避免阳光直接照射;
本品需在通风、阴凉、干燥处密封保存;
保质期 24 个月,过期经试验合格,可继续使用;
包装规格为 250g/组,16 组/箱。


