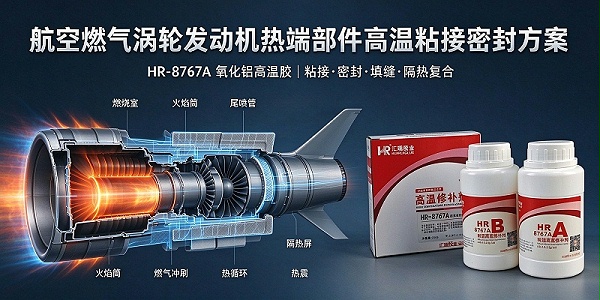
航空燃气涡轮发动机的推力与热效率,与涡轮前温度的高低密切相关。随着热端部件工作温度不断提高,燃烧室、火焰筒、涡轮组件、加力燃烧室、尾喷管等部位长期处在高温、高速燃气冲刷与反复热循环之中,对粘接与密封材料提出了区别于常规工况的要求。HR-8767A 氧化铝高温胶(高温修补剂)以氧化铝陶瓷材料与改性固化剂为组成,为热端部件的高温粘接、密封与修补提供了一条可工程化应用的技术路径。本方案围绕热端部件的典型工艺场景,梳理选型思路与施工配套要点。
一、航发热端部件的工况特征与用胶需求 热端部件是航空燃气涡轮发动机中工作温度较高、环境较为严酷的部分。理解其工况特征,是选择高温胶粘剂的前提。
持续高温与瞬时高温并存:热端部件在稳定工作时处于持续高温状态,起动、加速、加力等过程又会出现短时温度跃升,胶层需要同时适应长期热负荷与瞬时热冲击。
高温氧化与燃气腐蚀:高温燃气中的氧,以及燃料与大气携带的硫、钒等杂质,会加快材料表面的氧化与腐蚀,胶层需具备耐高温氧化与耐酸碱介质的能力。
高速燃气冲刷与颗粒冲蚀:燃气以较高速度流经部件表面,携带的颗粒会对胶层产生冲蚀,要求胶层与基体结合牢固、表面致密。
热循环与热震:发动机反复起动、停车使部件经历频繁的升温与降温,胶层与基体之间存在热膨胀差异,抗热震与界面稳定性是长期可靠的关键。
高温蠕变与尺寸稳定:在高温与应力长期共同作用下,胶层可能出现缓慢变形,需要保持体积稳定与较低的固化收缩。
电绝缘与信号可靠:点火装置、测温探头等部位在高温下还要兼顾绝缘性能与信号传输的稳定。
在基材方面,热端部件常用单晶合金、镍基高温合金,表面还可能带有热障涂层(陶瓷隔热层与金属粘结层)。胶粘剂需要对这些基材有良好的浸润与结合,并在热循环中保持界面完整。
二、解决方案:HR-8767A 氧化铝高温胶
HR-8767A 高温修补剂,也叫氧化铝高温胶,属于双组分无机陶瓷型高温胶粘剂,由氧化铝陶瓷材料与改性固化剂组成,固化后形成类似陶瓷的粘接层。其主要特性包括:
耐温范围宽:工作温度覆盖 -60℃~1730℃,长期耐温 1650℃,瞬间耐温可达 1730℃;
结合强度较高:拉伸强度约 37 MPa,套接强度约 82 MPa,适用于承受一定载荷的粘接与填补;
电绝缘性能好:绝缘强度约 30 kV/mm,可用于高温部位的绝缘与灌封;
化学与老化性能稳定:具有阻燃、耐老化、耐酸碱等特点;
体系组成简洁:A 剂为灰色、无挥发性,B 剂为液体、有轻微挥发性;
固化收缩低:固化后体积变化小,有利于保持尺寸稳定;
固化方式灵活:以加温固化为主,不便加温时室温也可固化,所需时间相应更长。
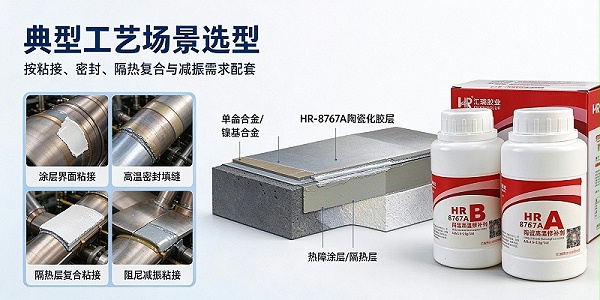
三、按工艺场景的选型与配套方案 热端部件的粘接与密封需求,往往与成型和装配工艺直接相关。以下按四类典型场景给出配套思路。
3.1 涂层界面粘接
适用于热障涂层、封严涂层的界面处理与辅助固定,以及试验件、修复件涂层界面的粘接。涂层界面通常是陶瓷层与金属层的过渡区,需要胶层对陶瓷和合金同时具备结合力,并能承受热循环下的界面应力。HR-8767A 以氧化铝陶瓷为基,对金属与陶瓷均有较好结合,可用于界面处的定位粘接与局部固定。
3.2 高温密封填缝
适用于燃烧室机匣、火焰筒对接部位、尾喷管段间缝隙以及连接面的高温密封填塞。填缝胶需要具备良好的填充性与耐高温性能,固化后能阻挡高温燃气与热气流窜。HR-8767A 可在规定范围内调整稠度,既可用于面层密封,也可用于缝隙填补,常温或加温固化均可。
3.3 隔热层复合粘接
适用于隔热屏、隔热毡与纤维隔热层同金属基体的复合粘接。隔热层与金属基体之间多为异种材料界面,热膨胀差异明显,宜采用薄而均匀的胶层,并通过阶梯升温固化减小界面残余应力。HR-8767A
对金属、陶瓷及无机纤维类材料均有结合能力,可用于隔热层的复合粘接。
3.4 阻尼减振粘接
适用于薄壁件、尾喷管、导管等在高温与振动叠加条件下的阻尼层粘接。阻尼粘接要求胶层在高温下保持一定的粘附力,并长期承受振动作用。HR-8767A 固化后形成陶瓷化粘接层,可用于高温部位的阻尼层固定;具体减振效果需结合结构设计与实测评估确定。
四、HR-8767A 产品性能资料
注:注:以上参数为实验室标准测试结果,仅供参考;固化升温过程建议阶梯升温,避免快速升温造成开裂。
五、基材适配与工艺适配性 适配基材:单晶合金、镍基高温合金等金属基体,热障涂层等陶瓷基材,以及玻璃、陶瓷等无机材料;
表面处理:除去基体表面的松动物质,采用喷砂、电砂轮、钢丝刷或粗砂纸等方式打磨,提高表面粗糙度,再用丙酮等清洗剂擦拭清洁;
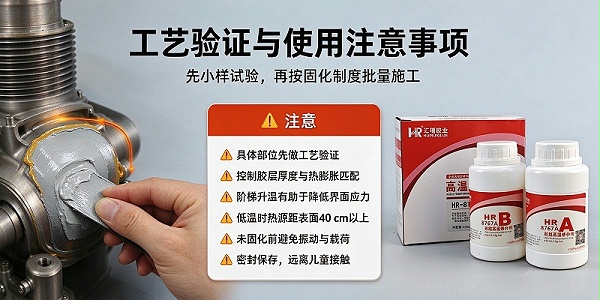
热膨胀匹配:陶瓷化胶层与金属基体的热膨胀存在差异,宜控制胶层厚度,并结合阶梯升温固化使用;
阶梯固化:先室温放置,再依次升温保温,最后随炉缓慢冷却,有助于减小界面应力、提高结合可靠性。
六、HR-8767A 常见应用用胶部位 燃烧室与火焰筒:机匣对接、火焰筒缝隙的密封填塞与局部修补;
涡轮组件:涂层界面粘接与高温部位的固定、填补;
加力燃烧室与尾喷管:段间密封、阻尼层粘接与薄壁件修补;
高压压气机:高温端连接部位的密封与固定;
隔热屏与隔热层:同金属基体的复合粘接;
点火装置与测温探头:高温工况下的粘接、密封与灌封。
除航空领域外,HR-8767A 也适用于其他高温工况设备,例如高炉内衬、耐酸罐、钢锭模的修复,钢水测温探头的灌封,以及燃烧器点火装置、高温窑炉的粘接与密封,具备较广的场景适用性。
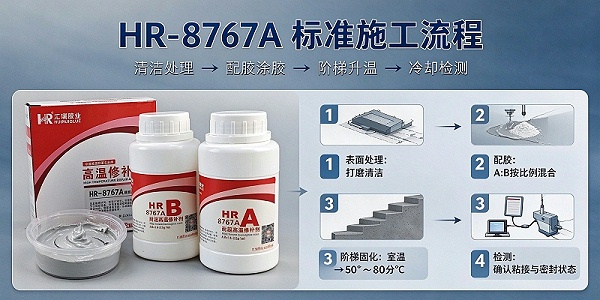
七、施工操作要点 准备工具:电子秤、刮板、调胶容器、烤箱;
表面处理:将粘结表面清洁干净,必要时打磨以提高粗糙度;
配胶与涂胶:A 剂与 B 剂按 1.6~2.5 g∶1 mL(或重量比 1~1.25∶1)混合至颜色均匀,在可操作时间内用完,涂胶后固定好产品;
固化方式(标准流程):涂胶后室温放置 12~24 小时,再放入烤箱 80℃保温 2~3 小时,随后升温至 150℃保温 2 小时,断电后留在烤箱内缓慢冷却再取出;
不便加温时:室温放置 3~5 天也可固化,胶层较厚时应适当延长固化时间;
低温环境:气温低于 15℃时可用红外线、电炉等热源辅助,但热源不得直接接触修补部位,应与修补表面保持 40 cm 以上距离。
八、注意事项
运输与储存:本品不属于危险品,可按非危险品运输;需在通风、阴凉、干燥处密封保存,避免阳光直射,放置于儿童不易触及处;
保质期与包装:保质期 12 个月,包装规格 250 g/组,16 组/箱;
应用提示:航空发动机热端部件的材料、结构与工艺要求各不相同,具体部位使用前,应结合部件单位的技术要求开展工艺验证与小样试验,确认配比与固化制度后再批量使用。
九、常见问题(FAQ)
Q1:HR-8767A 的耐温范围是多少?
工作温度为 -60℃~1730℃,长期耐温 1650℃,瞬间耐温可达 1730℃。
Q2:可以用于哪些材料的粘接?
对金属、陶瓷、玻璃等材料有较好的结合能力,常用于金属与陶瓷之间的粘接、密封与修补。
Q3:不加温可以固化吗?
可以。室温条件下也能固化,通常需要 3~5 天;加温固化可缩短时间并提高固化一致性。
Q4:是否具有绝缘性能?
绝缘强度约 30 kV/mm,可用于高温部位的绝缘与灌封。
Q5:配比与可操作时间如何把握?
A 剂与 B 剂按 1.6~2.5 g∶1 mL(或重量比 1~1.25∶1)配胶,100 g 胶的可操作时间约 50~80 分钟,应在该时间内用完。
Q6:保质期和包装规格是多少?
保质期 12 个月,包装规格为 250 g/组,16 组/箱。
空燃气涡轮发动机热端部件的高温粘接密封需求,
HR-8767A 氧化铝高温胶以氧化铝陶瓷材料为基础,在耐温、结合强度、绝缘与耐老化等方面提供了较为均衡的性能,可覆盖涂层界面粘接、高温密封填缝、隔热层复合粘接与阻尼减振粘接等典型场景。实际应用中,建议结合具体部件的基材与工艺条件先做小样验证,再确定配比与固化制度,以获得稳定的使用效果。