汇瑞首页 产品中心 解决方案



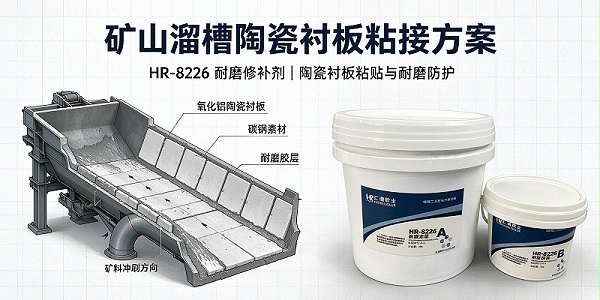
氧化铝陶瓷耐磨衬板以高硬度、良好耐磨性成为常见的防护选择。陶瓷硬度高于物料中石英、长石等硬质颗粒,可将物料颗粒的切削作用明显削弱,从而降低基体磨损速率。但陶瓷衬板本身较脆、与碳钢之间属于异质材料,粘贴环节一旦处理不当,衬板就可能出现空鼓、翘边甚至整块脱落,反而在脱落位置形成更严重的局部冲刷。因此,选对配套胶粘剂并规范施工,是陶瓷衬板方案能否稳定发挥作用的关键。
产品为双组份膏状材料,不流淌、成型性能好,适合现场大面积修复与保护涂层施工,有助于缩短设备停机时间。本材料不能进行机械加工,应注意控制涂层厚度,以免装配中出现干涉现象。
4. HR-8226 耐磨修补剂技术参数资料
| 项目 | 参数 |
|---|---|
| 产品名称 | HR-8226耐磨修补剂(耐磨涂层修补剂) |
| 材料组成 | 高性能耐磨陶瓷颗粒(如氧化铝、碳化硅)与改性增韧耐热树脂复合 |
| 产品形态 | 双组份膏状,不流淌,可刮涂、刷涂或模具成型 |
| 涂层硬度 | Shore D 90 |
| 耐磨性能 | 耐磨性能可达一般金属的2倍以上 |
| 耐温范围 | -60℃ ~ +160℃ |
| 耐腐蚀性 | 耐油、防水,可抵抗含硫、含氯等腐蚀性介质 |
| 适用颗粒 | 磨粒直径小于3mm的冲蚀及气蚀环境 |
| 固化条件 | 常温25℃约24小时;加温60~80℃保温2小时可加速固化 |
| 包装规格 | 10G/组,样品装 500G/组 |
| 保质期 | 24个月(密封、阴凉干燥处保存) |
注:以上为典型参考参数,施工前基材建议打磨粗化、除油清洁,提升粘接耐磨效果。
四、HR-8226在陶瓷衬板粘贴与耐磨防护中的应用方案
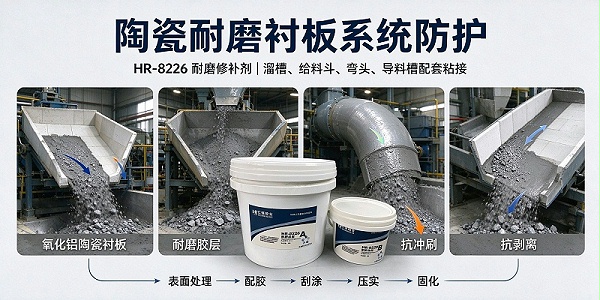
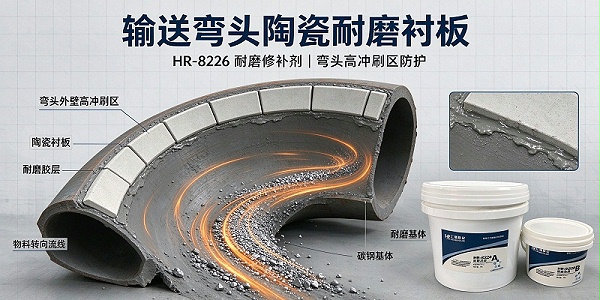
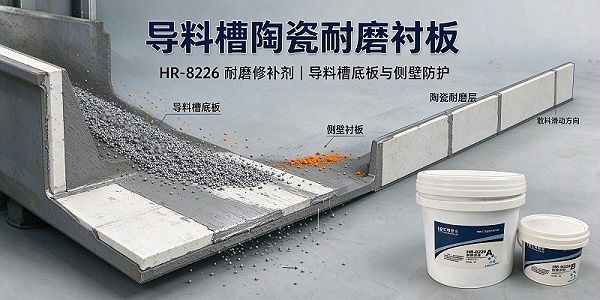
在矿山溜槽、给料斗、导料槽、输送弯头等部位,HR-8226 既可用于陶瓷衬板的粘贴与成型,也可用于衬板间隙填充、局部磨损修复以及新设备的预保护涂层。以下为参考施工流程,具体以产品说明书和现场工况为准。
第一步:表面处理
清除待处理部位的灰尘、油污与锈迹,用角磨机装钢丝刷或喷砂等方式打磨至露出金属本色,达到较为均匀的粗糙面。处理后用丙酮或无水乙醇擦拭干净并晾干,尽量在清理完成后尽快进行涂胶。
第二步:陶瓷片预处理
用酒精擦拭陶瓷片粘接面,去除粉尘和脱模剂,并确保陶瓷片完全干燥、无水分。
第三步:配胶搅拌
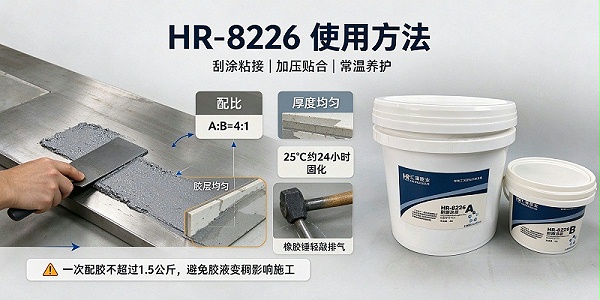
配比时按重量比A:B= 4∶1 将 A剂、B 剂两组份混合均匀, 并在 30min 内用
完。一般是边施工边配置,一次配置量最大不能超过 1.5 公斤,现配现用,避免一次调配过量导致胶液变稠影响施工。
第四步:涂胶与加压贴合
在基材表面均匀刮涂胶层,陶瓷片背面也可薄涂一层以增强咬合。将陶瓷片按设计排列贴合,用橡胶锤或压块从中间向四周轻敲压实,排出气泡,使胶层均匀密实。相邻陶瓷片预留适当缝隙,避免物料嵌入后反复碾压。
第五步:固化养护
常温 25℃ 环境下约固化 24 小时;环境温度偏低时,可通过延长固化时间或适当加温促进固化,加温 60~80℃ 保温 2 小时有助于缩短固化时间。固化期间避免触碰、振动或立即通料,待完全固化后再投入使用。
施工要点提示
基材表面处理是否彻底,是影响粘接牢固度的关键环节。
胶层厚度宜均匀,过薄难以补偿表面微观不平,过厚则不利于排气和固化。
高冲击部位可采用错缝排列或配合机械固定方式,以分散冲击载荷。
固化后可在陶瓷片接缝处补涂一层胶体形成密封边,减少物料从缝隙渗入。
五、常见问题解答
问:陶瓷衬板为什么会出现脱落?
答:常见原因包括基材表面处理不彻底、胶粘剂选择或配比不当、涂胶与加压不足、固化条件不达标,以及运行中的热冲击和机械振动。规范表面处理、正确配胶、充分加压并保证固化时间,有助于降低脱落概率。
问:HR-8226 可以用于氧化铝陶瓷与碳钢的粘接吗?
答:HR-8226 可用于氧化铝陶瓷与碳钢基材之间的异质粘接,并能用于衬板间隙填充与磨损部位修复,具体适配情况建议结合工况向供货方确认。
问:HR-8226 固化需要多长时间?
答:常温 25℃ 下约 24 小时可固化完全;环境温度低于 5℃ 时,可通过加热或延长固化时间促使其充分固化,加温 60~80℃ 保温 2 小时可加快固化进程。
问:低温环境施工需要注意什么?
答:低温会减慢固化速度,建议对施工部位进行适当加温,使环境温度保持在适宜范围内,并相应延长固化与养护时间。
问:HR-8226 还能用于哪些磨损部位?
答:除陶瓷衬板粘贴与耐磨防护外,HR-8226
还可用于泵壳、叶轮、管道弯头、螺旋输送器、衬板及容器设备内部等高负荷细颗粒磨损部位的修复与预保护涂层。
矿山溜槽、料斗、导料槽与输送弯头的耐磨防护,是一项需要材料与工艺配合的系统工作。氧化铝陶瓷衬板提供耐磨表面,而配套胶粘剂关系到衬板能否长期稳固贴合。HR-8226 耐磨修补剂由耐磨陶瓷颗粒与改性增韧耐热树脂复合而成,兼顾耐磨、抗冲击、耐温与施工便捷等特点,可作为陶瓷衬板粘贴与耐磨防护的配套材料,帮助企业减少因衬板脱落和部件磨损带来的停机与维护成本。