石墨模具与石墨电极是炉窑、冶金熔炼、光伏与半导体热场等高温工况中的关键部件。由于石墨材质脆性较大,在加工、搬运、装料清炉以及长期高温服役过程中,边角崩缺、凹坑、点蚀、砂眼等局部缺损较为常见。本方案以 HR-8768 无机高温胶为核心材料,针对石墨件缺损提供一套冷态施工、无需高温烧结的修补找平与固定方法,帮助恢复石墨件的几何外形与使用稳定性,延长其使用周期。
一、方案背景:石墨模具与电极的缺损从何而来 石墨模具、石墨电极以及石墨坩埚、加热器等构件,广泛用于冶金熔炼、光伏热场、半导体烧结、工业炉窑等高温工况。这类部件在服役中常伴随频繁的升降温循环、金属熔液冲刷与热震冲击,容易出现以下几类局部缺损:
1.崩边与崩角:搬运、装料、清炉时的机械碰撞,导致边角出现缺口、崩落。
2.凹坑与掉渣:局部受压或磕碰后形成凹陷,表面伴随掉渣,影响构件几何尺寸。
3.点蚀与氧化侵蚀:长期在高温空气或腐蚀性气氛中服役,表面出现氧化疏松层和点蚀斑,强度下降。
4.砂眼与细微裂纹:材料本身的多孔性带来砂眼,急冷急热则可能形成微裂纹并逐步延伸。
面对这些局部缺损,传统的处理方式各有掣肘:整体更换成本较高;焊接修补难以适用于石墨材质;普通环氧胶、有机硅胶或耐火水泥耐温区间有限,在 500℃ 以上易出现碳化、粉化、脱落,且与石墨基材的热膨胀系数不匹配,修补后往往在数个热循环内再次失效;而采用高温烧结的修补方式,则需要工件整体进炉、周期较长。由此,用户对修补材料提出了更实际的要求:
能够冷态施工、无需高温烧结;与石墨基材相容性好、不易开裂;修补后可以继续投入高温工况使用,并尽量保持原有的导电、导热性能。
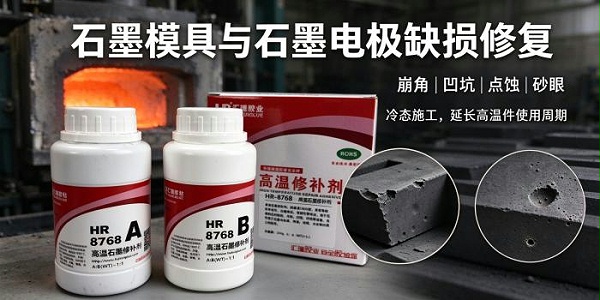
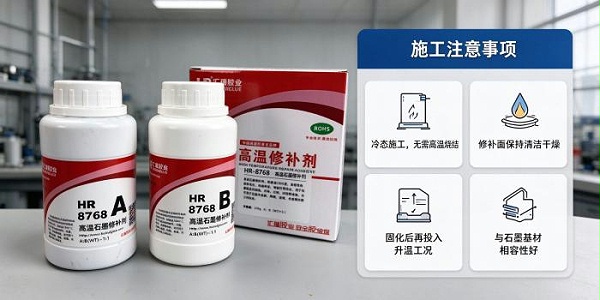
二、方案选型:HR-8768 石墨高温胶 针对上述需求,推荐采用 HR-8768 石墨高温胶作为修补材料。该产品是一款面向石墨、碳素材料研发的双组份无机高温胶粘剂,A
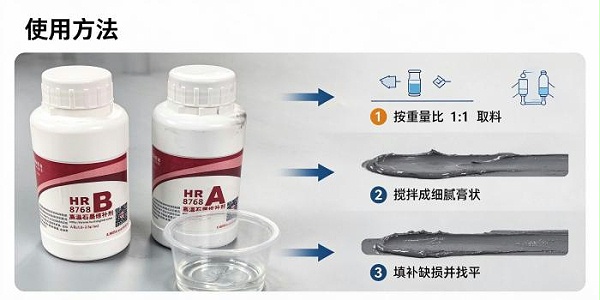
剂为深灰色粉剂、B 剂为透明液体,按重量比 1:1 混合后呈细腻膏状,可用于石墨件的修补、粘接与密封。
与常规有机胶粘剂不同,HR-8768 固化后形成的是耐高温的无机胶层,兼具耐温、阻燃、低收缩等特点,既适合凹坑、崩角等缺损的填补找平,也适合石墨件之间以及石墨与金属、陶瓷、石英玻璃等材质的粘接固定。
三、产品特性 1. 宽温域耐温,适配高温工况
长期使用温度可达约 1650℃,短时峰值耐温可达约 1800℃,适用温域覆盖 -60℃~1800℃。固化后的胶层在持续高温下不易熔化、分解或粉化,可用于真空烧结炉、惰性气氛炉及空气气氛炉等多种工况,投产前建议先做小样验证。
2. 与石墨基材相容性好,减少热应力开裂
配方针对石墨的多孔性与化学惰性进行了优化,固化后胶层与石墨基体的热膨胀系数接近,固化收缩率低,有助于降低因热胀冷缩不一致带来的界面应力,减少修补部位的再开裂风险。
3. 冷态施工,无需高温烧结
产品在常温下即可完成配胶、涂覆与初步固化,无需为修补单独安排高温烧结工序,便于在工厂返修或现场抢修条件下操作。若条件允许,采用阶梯加温固化可获得更佳的强度与更快的投用时间。
4. 膏状易施工,适合缺损填补找平
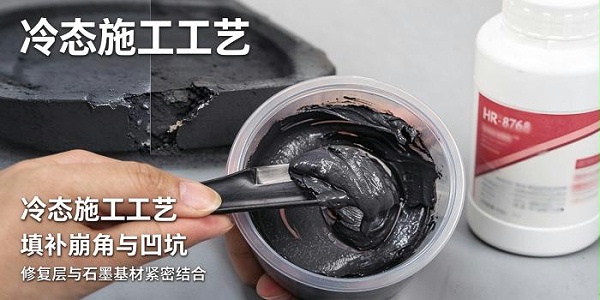
混合后呈细腻膏状,具有良好的触变性与填充性,刮涂后表面平整、不易塌陷,适合凹坑、崩角、砂眼与缝隙的填补、压实与刮平,固化后可对表面进行轻微打磨修整,使修补部位与基体轮廓保持一致。
5. 兼顾导热与导电
固化后具备导热与导电特性,导热系数约 1.5 W/(m·K),修补区域的热传导与电传导性能接近石墨基材,有助于保持石墨件原有的电热性能与热场分布,减少因修补造成的局部性能不均。
6. 高强度与阻燃
套接剪切强度可达 83 MPa,拉伸强度可达 39 MPa,有助于修补层与石墨基体形成牢固结合;同时具备阻燃特性,可接触明火环境使用。
四、关键性能参数
注:以上为实验室条件下的典型数据,实际表现与基材状态、施工方式及固化工艺相关,正式投产前建议进行小样验证。
五、冷态施工工艺 从缺损评估到修补完成,建议按以下步骤操作:
第一步:表面处理
彻底清洁待修补部位的粉尘、油污、杂质与氧化层,保持表面干燥;对崩角、凹坑的边缘可进行轻微打磨粗化,以增强胶层附着力。若存在疏松层,应先清理至干净基底。
第二步:配胶
按重量比 A : B = 1 : 1 称量两组份,充分搅拌至均匀糊状;调好的胶水建议在约 30 分钟内用完,避免因逐渐固化而影响施工效果。
第三步:涂胶与填补
用刮板或刷子将胶水均匀涂覆于缺损处,压实并确保胶体充分渗透到裂纹、砂眼底部,填满空隙。对于凹坑、点蚀等较深缺损,可分层填压,避免单次涂胶过厚导致内部气泡不易排出。
第四步:固化
常温固化:在 25℃ 环境静置约 24 小时达基本强度;无加温条件时,室温下约 3~5 天完全固化,胶层较厚时固化时间相应延长。
加温固化(推荐):室温放置 12~24 小时后,放入烘箱 80℃ 保温 2~3 小时,再升温至 150℃ 保温 2 小时,随后关闭电源缓慢冷却,可获得更佳的强度与耐温表现。
第五步:修整与检查
固化完成后,对修补部位进行轻微打磨修整,使其与基体轮廓一致;检查修补面是否平整、有无气泡或缝隙。投入高温使用前,建议先在小样上逐步升温验证,确认修补层稳定后再正式投产。
六、方案价值 冷态修复、省去烧结工序:常温即可施工与初步固化,缩短返修周期,减少工件整体进炉的等待时间。
与石墨基材相容:热膨胀系数接近、收缩率低,有助于减少热应力开裂,提升修补部位的可靠性。
恢复外形与强度:膏状填充刮平,可修复崩边、崩角、凹坑、砂眼等局部缺损,恢复构件的几何轮廓与结构完整性。
保持电热性能:固化后导电导热,修补区域与基材热性能接近,有助于维持石墨件原有的热场与电传导。
降低综合成本:以局部修补替代整体更换,延长贵重石墨件的使用周期。
七、适用场景 石墨模具崩边、崩角、凹坑的修补与找平。
石墨电极局部缺损、崩角的修补补强。
石墨件点蚀、氧化侵蚀部位的修补与表面补强。
石墨坩埚、石墨匣钵、石墨加热器、石墨管棒的裂纹、砂眼填补。
石墨与金属(铁、不锈钢、铝合金等)、陶瓷、石英玻璃之间的高温粘接。
八、常见问题解答 问:HR-8768 施工后还需要高温烧结吗?
答:不需要额外的高温烧结工序。产品在常温下即可配胶、涂覆并完成固化;若现场具备烘箱等设备,采用阶梯加温固化可获得更佳的强度。
问:修补后可以继续在高温工况下使用吗?
答:固化并充分排出气泡后,可用于高温服役。投入高温前建议缓慢升温,并先做小样验证,观察修补层的稳定情况。
问:修补后导电、导热会受影响吗?
答:固化后胶层具备导电导热性能,导热系数约
1.5 W/(m·K),与石墨基材热性能接近,有助于保持石墨件原有的热场分布与电传导,减少局部性能不均。
问:修补部位高温使用后开裂,可能是什么原因?
答:常见原因包括——基材粉尘、油污未清理干净;单次涂胶过厚;升温速度过快、未按阶梯升温;胶层内部气泡未排净。建议按前述施工工艺逐步操作。
问:一次调配多少胶合适?
答:按实际修补量调配,混合后建议在约 30 分钟内用完;用量较大时可分批调配,避免浪费。
石墨模具与石墨电极的崩角、凹坑、点蚀等局部缺损,若不及时处理,会在后续热循环中进一步扩展,影响构件的使用稳定性。HR-8768
石墨高温胶以冷态施工、与石墨基材相容、耐高温为主要特点,为石墨件的缺损修补与固定提供了一条可行的技术路径。实际应用中,建议结合具体的基材状态、缺损程度与工况温度,先行小样验证,再确定最终的施工与固化参数。