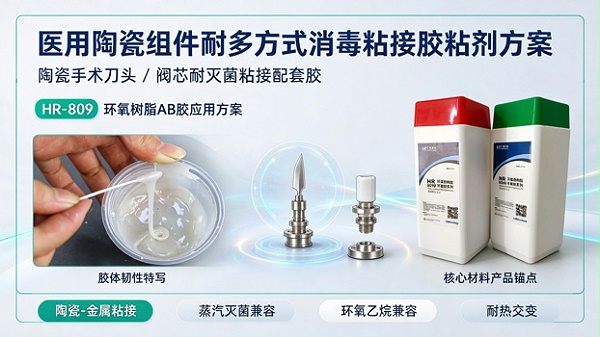
适配医用陶瓷构件与金属基座粘接装配工艺,兼容蒸汽灭菌、环氧乙烷等多种消毒方式,胶层与陶瓷、合金基材浸润性良好,耐受反复消毒带来的热交变,维持界面粘接稳定。本方案以汇瑞 HR-809 耐高温柔韧型环氧树脂AB胶为核心材料,给出从难点分析、材料选型、粘接工艺到消毒适配的完整配套思路。
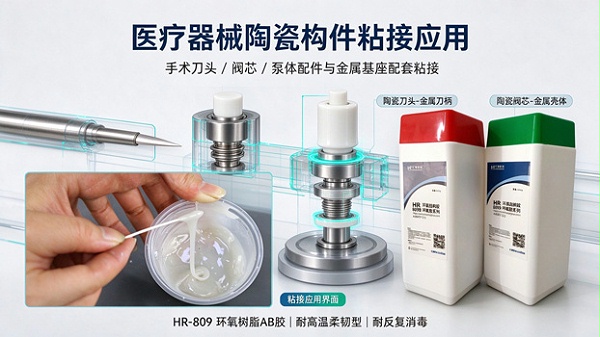
一、方案概述 医用陶瓷凭借硬度高、耐磨、耐腐蚀与良好的生物相容性等特点,被越来越多地用于手术刀头、阀芯、泵体配件等医疗器械部件。由于陶瓷件往往需要与不锈钢、钛合金、铝合金等金属基座装配成一体,粘接便成为连接不同材质的关键工序。
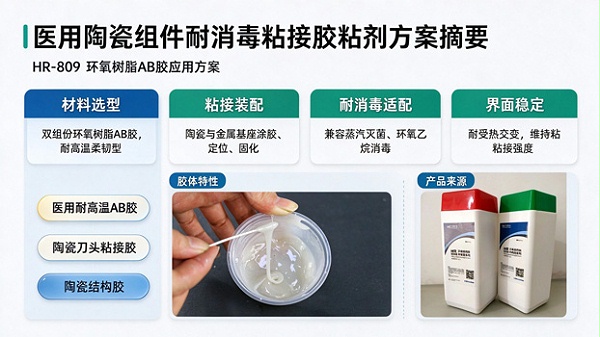
本方案选用汇瑞 HR-809 耐高温柔韧型环氧树脂AB胶作为核心粘接材料。该产品为双组份糊状体系,按重量比 2∶1 混合使用,面向医疗器械装配场景开发,兼具韧性、耐温性与耐湿热性能,可在反复消毒工况下维持陶瓷—金属界面的粘接稳定,适用于对洁净度与可靠性有要求的医疗器械装配环节。
方案适用对象包括:
陶瓷手术刀头与金属刀柄、刀座的粘接装配;
陶瓷阀芯、阀座与金属壳体的配合粘接;
陶瓷泵体、流量控制件与金属基座的固定;
其它陶瓷—金属、陶瓷—陶瓷类医用构件的装配与定位。
二、粘接难点与消毒工况的双重挑战 医用陶瓷组件的粘接,既要“粘得住”,又要“扛得住反复消毒”。难点主要集中在以下四个方面。
1. 陶瓷表面难以浸润
氧化锆、氧化铝等医用陶瓷表面致密,能级低、极性弱,普通胶液难以在其表面铺展浸润,容易形成界面附着不良。同时,陶瓷与金属的热膨胀系数差异明显,固化收缩与温度变化都会在界面处产生应力。
2. 反复高温蒸汽灭菌带来的热交变
高压蒸汽灭菌一般需要在 121℃ 或
134℃ 条件下循环进行,器械在高温、高湿与室温之间反复切换。若胶层刚性过剩而韧性不足,热胀冷缩产生的应力长期累积,可能引起界面开裂、胶层粉化或局部脱落。
3. 湿热与化学介质的持续侵蚀
蒸汽冷凝水、清洗剂与消毒剂中的化学组分持续作用于胶层与界面,可能造成水解与溶胀,逐步削弱粘接强度。
4. 装配和使用中的振动冲击
刀具切削、阀芯启闭、器械搬运等环节都会产生振动与冲击载荷,对胶层的抗冲击能力提出要求。
三、医用陶瓷构件与金属基座粘接装配方案(HR-809耐蒸汽灭菌环氧胶)的适配性分析 针对上述挑战,HR-809 的配方设计做出了对应回应:
柔韧抗震:采用环氧硅胶改性基材,固化后胶层具备良好韧性,可缓解陶瓷与金属因热膨胀系数差异而产生的热交变应力,降低反复升降温对界面的疲劳影响。
耐温范围宽:可适应 -60℃~180℃ 的温度区间,覆盖常规高温蒸汽灭菌的温度条件。
耐湿热、耐蒸汽:采用耐高温高湿配方,胶层在蒸汽环境下具备较好的耐受能力,有助于维持界面在湿热工况下的稳定性。
耐化学介质:固化后胶层耐水、耐酸碱,对清洗消毒环节常见的化学介质有一定防护作用。
电绝缘性佳:可适配带电气性能要求的医疗电子组件装配。
环保合规:产品通过欧盟 ROHS 标准与 REACH 检测,可满足医疗器械出口及合规审查中的材料准入要求。
粘接面广:可粘接玻璃、陶瓷、花岗岩、硬质塑料、木材、PCB 及多种金属,覆盖陶瓷—金属、陶瓷—陶瓷等多种装配组合。
四、性能指标 HR-809 的主要性能参数如下:
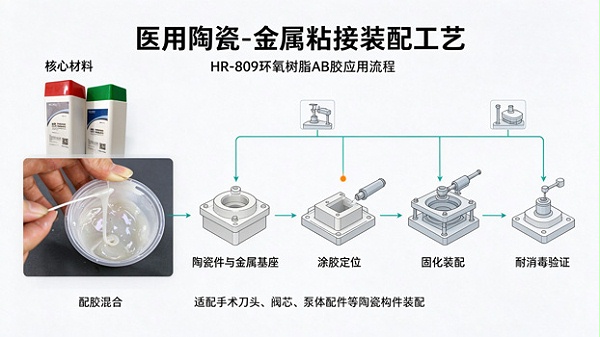
五、医用陶瓷构件与金属基座粘接装配方案(HR-809耐蒸汽灭菌环氧胶)使用方法 1. 表面处理
用干绵布或砂纸清除陶瓷与金属粘接面的灰尘、油污、锈迹;必要时对金属面做打磨或喷砂处理以提高粗糙度,对陶瓷面可采用偶联或活化处理提升浸润性;随后用丙酮等清洗剂擦拭,待表面干燥后再施胶。
2. 配胶
按 A∶B=2∶1(重量比)准确称量,沿同一方向充分搅拌至颜色均匀。混合后的胶液须在约 40 分钟的可操作时间内用完,余胶不可再用。
3. 涂胶与组装
将混合好的胶液均匀涂布于处理过的粘接面,对准配合部位组装到位。涂胶时应保证胶层连续、无缺胶,适当施加压力使胶液充分填充界面;需要时可用夹具辅助定位。
4. 固化
粘接后固定静置,约 3.5 小时达到初固,24 小时达到较完全固化强度。低温环境下可适当延长固化时间。固化过程中应避免扰动与位移。
5. 检验
固化完成后检查胶层外观与装配尺寸,必要时抽样做拉剪强度与气密性测试,确认界面无缺胶、无气泡后再进入后续灭菌与包装工序。
六、多种消毒方式的适配性说明 HR-809 的产品定位即为面向医疗器械的耐蒸汽消毒粘接,其耐温、耐湿热与耐化学介质特性,使其在高压蒸汽灭菌(121℃/134℃)循环条件下具备较好的适配基础。
在蒸汽灭菌之外,医用器械常见的消毒方式还包括环氧乙烷(EO)灭菌、过氧化氢低温等离子灭菌、化学消毒剂浸泡等。这类方式的工作温度相对更低,对胶层耐温性的压力较小,但对胶层的耐化学介质与耐湿性能仍有一定要求。基于本产品耐水、耐酸碱与耐湿热的特性,其可适配多种常见消毒工艺;由于不同器械的结构、胶层厚度与灭菌参数差异较大,建议在批量投产前结合实际消毒流程进行验证测试,以确认界面在目标工艺下的长期稳定表现。
七、方案价值 以 HR-809 为核心的陶瓷—金属粘接配套方案,可为医用陶瓷组件装配带来以下收益:
界面稳定:柔韧胶层吸收热交变应力,有助于减少反复消毒后的界面开裂与脱粘。
工艺适配:糊状不流挂,适合立面与复杂结构的涂胶组装,可操作时间充裕,便于批量装配。
合规可用:通过 ROHS2.0 检测。
八、医用陶瓷构件与金属基座粘接装配方案(HR-809耐蒸汽灭菌环氧胶)常见问题解答 1. HR-809 能粘陶瓷和金属吗?
可以。HR-809 对玻璃、陶瓷、多种金属均有较好的粘接适应性。
2. 粘接后能耐高压蒸汽灭菌吗?
产品具备耐湿热与耐蒸汽性能,在 121℃/134℃ 蒸汽灭菌工况下具有较好的适配基础。实际耐受次数受器械结构、胶层厚度、灭菌程序等因素影响,建议以模拟实际工况的验证测试结果为准。
3.
混合比例和时间怎么把握?
按重量比 2∶1 配胶,充分搅拌至均匀;混合后约 40 分钟内用完,约 3.5 小时初固,24 小时达到较完全固化强度,之后再进行强度测试与后续装配。
4. 固化后有气味或残留吗?
产品固含量较高,固化后胶层稳定。操作时胶液有轻微气味,建议在通风环境中使用并佩戴手套。
本方案由汇瑞胶业提供技术支持。汇瑞在湖南、江苏设有生产基地,配备多条生产线与进口生产设备,并组建了专业研发团队,可为客户提供从选胶、工艺设计到现场应用的配套服务。如您的医用陶瓷组件在基材组合、灭菌方式或装配结构上有特殊要求,可联系技术人员进行针对性适配验证。