针对医疗导管组装产线长期存在的脱胶、发白、渗漏、固化一致性差等量产痛点,本方案跳出“仅靠选胶解决问题”的单一思路,从全生产链路的工艺落地视角出发,围绕软PVC、TPE、TPU、PP、PC等导管常用异质材料组合,输出“基材适配选型→表面精准预处理→施胶固化闭环管控→全维度质量验证”的完整量产级工艺体系,帮助产线快速建立稳定、可复制的粘接作业标准,从根源降低批量不良风险。
一、医疗导管粘接核心风险识别(四大共性难点) 医疗导管多为软质弹性基材+惰性硬质基材搭配,区别于普通塑胶粘接,存在四大固有风险,是所有工艺设计的出发点:
1.低表面能基材润湿困难:PP、PE属于非极性惰性材料,表面能极低,胶液铺展差,极易出现假粘、附着力不足,是粘接失效最高发基材。
2.软PVC增塑剂界面迁移风险:软PVC配方内含大量增塑剂,会持续向粘接界面析出,在胶层与基材之间形成隔离层,短期粘接正常,长期存放/弯折后逐步脱胶。
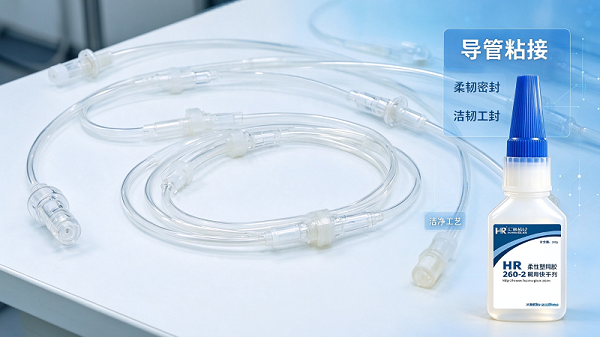
3.柔性基材形变应力集中:TPE、TPU具备反复弯折、拉伸特性,若胶层刚性过高,无法跟随基材同步形变,弯折应力集中在胶缝位置,造成开裂、分层。
4.环境老化耐受要求高:导管成品需要经历仓储、高低温、湿热、消毒液接触等工况,胶层需长期维持粘接强度、密封完整性,不能仅考核24h初始强度。
风险解决逻辑:低表面能、增塑剂迁移问题,依靠适配胶种+标准化表面活化处理解决;柔性应力、长期老化渗漏问题,依靠精准工艺管控+多维度可靠性验证兜底。
二、解决方案整体链路 整套粘接工艺按照顺序闭环管控,任一环节缺失或不达标,都会在后续工序或者仓储使用阶段暴露脱胶、发白、渗漏等不良:
基材材质确认与来料检验 → 粘接面预处理(清洁/活化) → 精准施胶 → 对位贴合保压 → 固化环境管控 → 首件检测+可靠性验证 → 量产持续监控+异常排查
三、分基材配对专用的胶水型号 适用场景说明:均针对导管小面积粘接、密封定位工况,非重载受力结构;所有方案默认采用常温固化体系,无需加热烘烤。
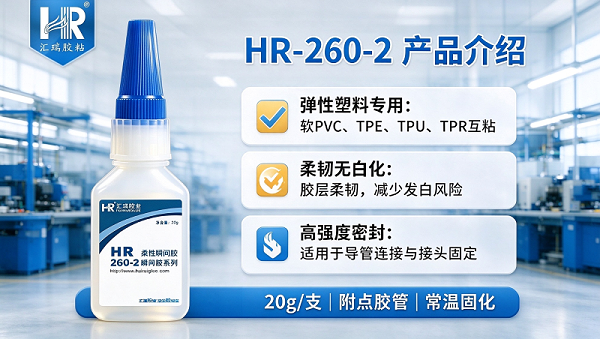
方案A:软PVC粘接TPE |推荐胶种:HR-260-2 柔韧型快干胶 适用工况:两侧均为软弹性导管件,以密封、定位为主,需要跟随基材反复弯折,不允许胶层硬脆开裂。
来料确认:核对两侧基材,确认为软质PVC、TPE,提前排查来料表面脱模剂、油污、增塑剂严重析出问题,来料析出严重件优先隔离。
表面预处理:使用无水乙醇/异丙醇浸润无尘布单向擦拭粘接区域,重点擦拭软PVC界面,清除表面游离增塑剂、油污、粉尘;擦拭后自然完全晾干,禁止带溶剂施胶。
施胶与贴合固化:单组份直接点胶,控制薄胶层,对准贴合后按压定位;常温通风环境静置,24h达到完全固化强度。
核心管控点:
优先薄胶设计,胶层保持柔韧匹配基材形变;
严格控制出胶量,溢胶极易触发快干胶白化;
禁止使用强溶剂浸泡擦拭,避免PVC表面溶蚀。
方案B:软PVC粘接PP|推荐胶种:HR-320AB
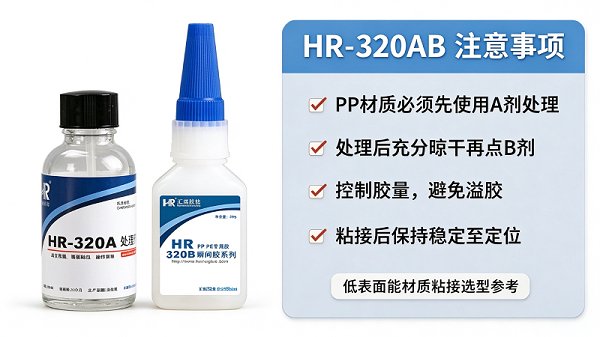
PP专用快干胶 适用工况:软PVC导管与PP接头/PP硬导管粘接;PP为惰性基材,是整套粘接结构的强度瓶颈,活化处理是必做工序。
来料确认:区分两侧基材,重点标记PP粘接面,PP来料表面如有脱模剂,提前清洁。
表面预处理:
软PVC面:乙醇无尘布清洁,晾干;
PP面:薄而均匀涂布配套A剂活化处理剂,全覆盖粘接区域,静置充分晾干后方可下道;活化后基材有作业时效,超时需要重新涂布A剂。
施胶与贴合固化:仅在完成活化的PP界面点涂B剂胶液,立刻对位贴合、按压定位;常温通风放置24h完全固化。
核心管控点:A剂、B剂分开使用,严禁提前混合;A剂薄涂全覆盖,厚涂、未晾干直接点胶会直接造成固化不良、附着力失效。
方案C:TPU粘接PP|推荐胶种:HR-320AB PP专用快干胶 适用工况:TPU弹性导管与PP硬质接头粘接,一软一惰性组合,兼顾弯折韧性与PP基材附着力。
来料确认:确认TPU无表面硅油、脱模剂污染,PP面无划痕、油污。
表面预处理:TPU面乙醇清洁晾干;PP面执行和方案B一致的A剂活化流程。
施胶与贴合固化:PP活化面晾干后点B剂,快速贴合保压,常温固化24h。
核心管控点:控制胶层韧性,避免胶层偏脆;弯折位置重点做老化后剥离验证,防止反复弯折开胶。
方案D:TPU粘接PC|推荐胶种:HR-260-2 柔韧型快干胶 适用工况:柔性TPU导管与PC硬质接头粘接;PC属于应力敏感塑料,极易在胶水、应力共同作用下开裂。
来料确认:PC件内应力高,优先确认PC来料是否已经做退火处理。
表面预处理:两侧粘接面乙醇清洁除油;PC面禁止强溶剂反复擦拭、浸泡,防止诱发应力开裂。
施胶与贴合固化:微量点胶,追求薄胶层贴合,轻压定位,常温固化24h。
核心管控点:严控出胶量,减少溢胶浸润PC基材;保压力度不能过大,降低PC应力开裂风险。
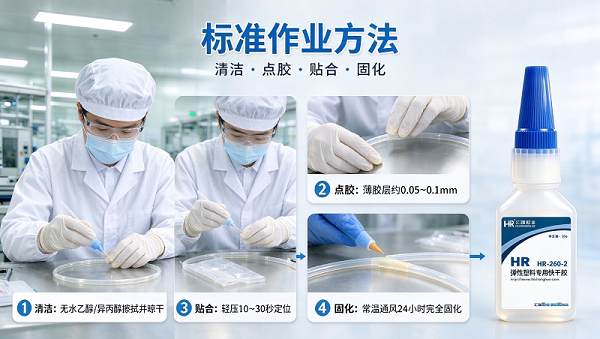
四、标准化作业,5步标准工艺 清洁工序:无尘布蘸取无水乙醇/异丙醇,单向擦拭粘接区域,去除油污、粉尘、脱模剂、析出增塑剂;擦拭后放置通风处,溶剂完全挥发晾干。
基材活化工序:PP/PE惰性基材,在清洁晾干后薄涂A剂活化剂,完整覆盖粘接面,静置至完全晾干;活化件做好时效管控,超时需重新处理。
点胶工序:使用精密针头/自动点胶机控制出胶,胶层厚度控制参考0.05~0.1mm,胶层连续无断胶,避免过量溢胶。
贴合保压工序:快速对准定位,均匀轻压10~30s完成初定位,排走胶缝内气泡,保证胶液完整浸润两侧基材;可根据产品结构配套简易夹具保压。
固化管控工序:工件放置通风、温湿度受控区域常温固化;24h后方可达到额定粘接强度;固化全过程禁止挪动、弯折、受力测试。
五、关键工艺参数管控表
六、分级质量验证方案 为规避上线后批量不良,建立四级验证机制,新材质、新结构、新工艺变更必须完整验证:
基础力学验证:按照产品实际受力方式做拉伸剪切、剥离测试,确认初始粘接强度满足图纸设计指标;优先模拟导管弯折工况做动态弯折测试。
加速老化验证:湿热老化、冷热循环测试,老化结束复测粘接强度,评估强度保持率;不可以只以24h初始强度作为验收标准,重点排查PVC增塑剂迁移带来的长期失效。
环境耐受验证:匹配产品仓储、消毒、使用条件,验证温湿度、消毒液浸泡后,粘接外观、密封、强度是否合格,排查渗漏、发白、分层。
小批量试产验证:工艺参数锁定后,安排小批量试产,统计良率,确认工艺窗口、设备节拍、人员操作稳定性;试产通过后方可转入正式量产。
合规专项验证:医疗接触类产品,由使用方独立开展材料溶出、生物相容性、细胞毒性等医疗法规相关检测;本方案配套胶水无现成生物相容性报告,合规责任由应用方承担。
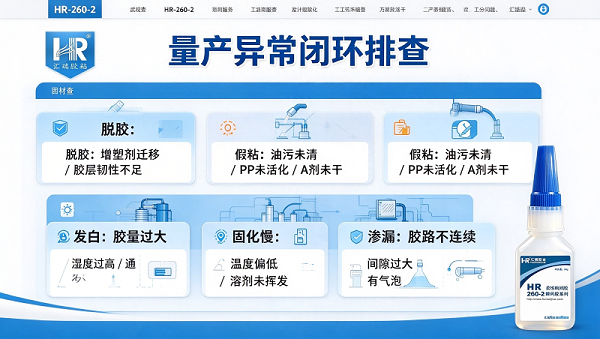
七、量产异常闭环排查表
方案总结与落地建议 医疗导管粘接稳定良率,不是单一胶水带来的,是一套「胶种匹配+基材预处理标准化+工艺参数受控+可靠性验证兜底」的系统方案。 产线落地建议优先把表面活化、点胶、固化三个工序做成可视化点检项,增加首件确认、定时巡检、批次留样老化抽检机制;将脱胶、发白、渗漏等失效风险前置在试产阶段识别,而不是等到成品入库、客户端反馈再处理。 本方案内所有参数均为典型参考值,不同厂家基材配方、公差存在差异,最终工艺参数以使用方自测验证结果为准。