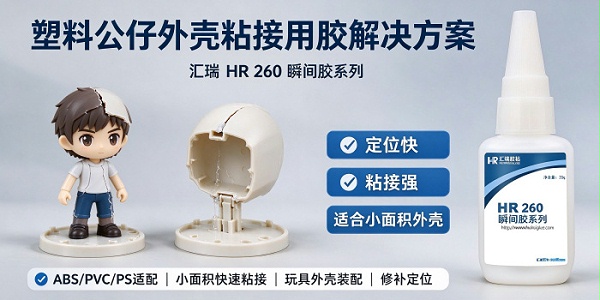
一、方案概述与适用边界 本方案面向 ABS、PC、PS 等硬胶材质玩具公仔外壳的粘接装配,覆盖潮玩公仔、拼装模型、静态摆件等常见品类,既可适配人工工位组装,也可用于自动化流水线批量生产。方案以环保低白化瞬干胶为核心材料,在保证装配节拍的同时,兼顾公仔外壳的外观完整性与玩具行业的环保合规要求。
明确方案的适用边界,是选型能否成立的前提:本方案适用于刚性塑料件之间的静态结构拼接,包括外壳合模定位、公仔臂/头/底座等固定件的接合、装饰件的固定等;不适用于需要长期浸泡于水或频繁水洗的部位、需要反复弯折或承受持续弯折疲劳的薄壁铰链部位,以及需要承受较大剥离载荷的悬臂结构。上述工况应改用柔性胶粘剂、结构胶或超声焊接、锁扣等机械连接方式。
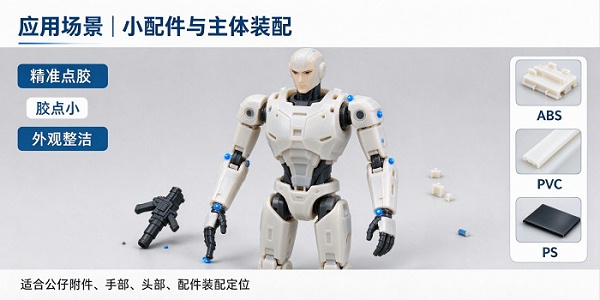
二、适用场景拆解 按玩具品类与粘接部位划分,硬塑公仔外壳的粘接需求主要集中在以下三类,其工艺侧重点各不相同:
潮玩公仔(如盲盒、手办类):粘接部位多为头身接合、配件插接位,外观面常为高光或深色,对白化与溢胶极为敏感,应以控量施胶与外观保护为第一优先级。
拼装模型类玩具:接合面配合间隙较小、定位精度要求高,需兼顾初固速度与接缝平整度,避免错位与缝隙显影。
静态摆件与桌面装饰玩具:结构件尺寸较大、单件胶量偏多,需关注施胶均匀性与固化时间,防止局部未固化导致的后期开胶。
三、推荐产品与选型依据 推荐使用汇瑞 HR-260 低白化快干胶。HR-260玩具公仔外壳低白化粘接装配完整解决方案,该产品属氰基丙烯酸酯类环保低白化瞬干胶,针对硬塑料玩具装配场景优化配方,选型依据包含四个层面:
4.1 为什么选择氰基丙烯酸酯类
氰基丙烯酸酯胶为单组分、常温快速固化体系,依靠吸收空气中及基材表面的微量水分引发阴离子聚合而完成固化。其特点是无需加热、无需混合、施胶量小,数秒至数十秒即可获得初始强度,特别契合玩具外壳小间隙、紧密配合、要求快速定位的装配特征,也便于与自动点胶设备集成。
4.2 为什么选择低白化型号
普通型号在固化过程中,未参与反应的单体会部分挥发,遇空气水汽聚合生成白色微粒并回落至制件表面,即“白化”或“结霜”。低白化型号通过采用挥发量更低的酯类单体体系、优化抗蒸发配方,从源头降低单体的挥发,从而显著减少外观污染。其代价是固化速度会略慢于普通型号、柔韧性相对更好,属于外观优先场景下合理的技术取舍。
4.3 HR-260 的适配特点
材质适配:对 ABS、PC、PS 表面润湿性良好,常规配合间隙下无需复杂前处理即可形成有效粘接。
装配节拍:固化速度适配流水线定位节奏,可缩短工件在工位的等待时间。
外观表现:低白化配方降低外观面发白、雾状痕迹的概率,适合高光、深色公仔外壳。
作业环境:低气味配方改善车间操作体验,也利于成品的气味管控。
合规支持:可配套提供 EN71、GB 6675 相关环保检测资料,便于整机送检与合规审核。
说明:文中工艺参数为硬塑玩具瞬干胶装配的常规参考值,HR-260 的具体技术指标(粘度、固定时间、适用间隙等)以产品技术资料与实际试粘结果为准。
四、白化产生的机理与系统性控制 白化的本质,是未参与固化的氰基丙烯酸酯单体挥发到空气中,与空气水汽发生反应,生成白色的聚合微粒并沉积在胶缝周边。理解这一机理后,控制方向只有两条:减少单体挥发,或减少挥发单体与水汽接触的机会。以下三个因素会显著加重白化:
除上述主因外,基材表面的湿气、灰尘,操作人员的手汗,以及未完全固化即流转下道工序,也会诱发或加重白化,应一并纳入管控。对已出现的轻微白化,可用干软布仔细擦除;较严重的白化基本不可逆,部分清洗溶剂对 ABS、PS 有腐蚀风险,使用前必须先做腐蚀测试,因此白化应以预防为主。
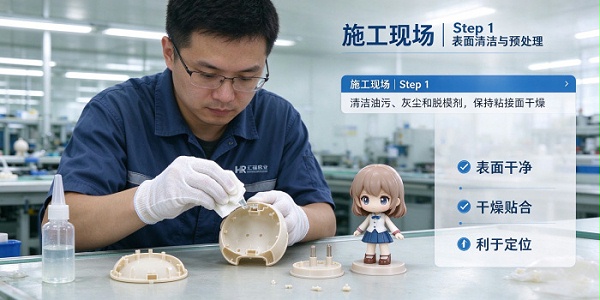
五、标准化粘接施工流程(SOP) 以下流程为硬塑公仔外壳人工工位与半自动点胶工位通用的标准作业步骤,含关键参数控制点:
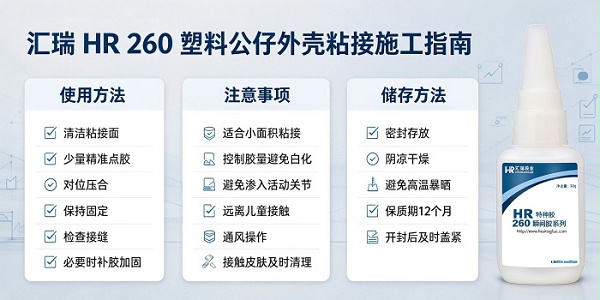
环境与工具准备:确认作业区温度 20—25 ℃、相对湿度 40%—60%,开启局部排风;准备 HR-260 胶体、细针头点胶嘴、无尘棉签、无水乙醇、低粘性定位胶带与丁腈手套。
表面清洁:用蘸取少量无水乙醇的无尘棉签擦拭拼接面,清除脱模剂、浮尘与油污,待完全晾干后再施胶。
适配性试粘:批量投产前取
1—2 个同批次外壳做小范围试粘,确认无腐蚀、无开裂、白化可控后再批量作业。
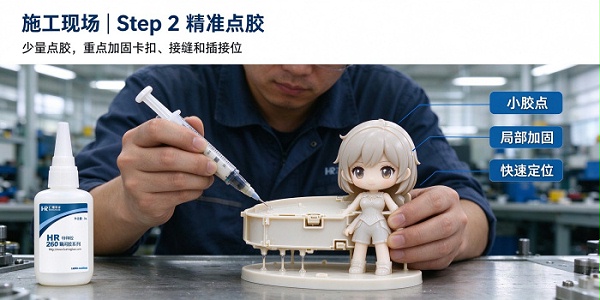
控量施胶:装配细针头点胶嘴,沿拼接面轮廓均匀点胶,胶层厚度控制在 0.05—0.2 mm,避免出胶过量溢出至外观面。
对位贴合:施胶后 10 秒内将两个拼接面对齐贴合,轻微施压定位 3—5 秒,使胶体充分润湿配合面;溢出的余胶立即用干棉签擦除。
临时固定:必要时用低粘性定位胶带固定,避免工件在初固阶段移位。
初固流转与完全固化:工件数秒至数十秒获得初始强度,可在确认不再移位后流转至下一工序;完全固化约需
24 小时,期间避免对粘接部位施加较大外力。
可靠性验证:完全固化后进行轻掰、跌落等例行测试,并按检验标准判定外观与强度。
六、作业环境与工具要求
工具方面,推荐使用可定量出胶的点胶设备替代手工挤压,既便于控制胶量,也有利于批量作业的一致性;手工作业时选用细针头点胶嘴,配合无尘棉签及时清理余胶。
七、粘接质量检验与不良排查 检验以外观与强度为主,逐项对照以下速查表定位原因,比经验判断更高效:
八、常见操作误区
误区一:胶越多越牢固。瞬干胶最佳胶层厚度不超过 0.2 mm,多余的胶不增加强度,只会加重白化、拖慢固化。
误区二:跳过往试粘。不同批次、不同牌号塑料的表面处理与脱模剂差异很大,批量前不做小样测试是开胶投诉的主要来源。
误区三:粘好后立即封箱。未完全固化即密封,逸散单体无法扩散,白化与气味问题都会加重,应至少静置至初固稳定后再包装。
误区四:用手直接拿捏粘接面。手汗是最容易被忽视的污染源,作业应佩戴手套或指套。
误区五:白化后用强溶剂猛擦。部分解胶剂、丙酮类溶剂会腐蚀 ABS、油印与涂装面,使用前必须做腐蚀测试。
九、常见问题解答(FAQ) 1. 低白化瞬干胶能完全避免白化吗?
不能保证完全避免。低白化型号从源头降低了单体挥发量,可大幅减少白化概率,但仍需配合控制胶量、除湿与通风;三者同时失控时,白化依然可能出现。
2.ABS、PC、PS 可以用同一种胶水吗?
可以优先选用同一款低白化瞬干胶,但工艺参数应分别微调。PC 需重点防范应力开裂,PS 因表面能偏低需适当延长定位时间,ABS 则应加强脱模剂清洁。
3.固化速度越快越好吗?
不一定。外观敏感的深色或高光外观件,适当放慢固化、减少挥发反而更有利;而拼装件对定位精度要求高,则需要较快的初固速度,应按品类取舍。
4.粘接后多久可以流转下道工序?
数秒至数十秒即可获得初始强度,确认不再移位后即可流转;但完全固化约需 24 小时,期间不应进行跌落、拉扯等强度测试。
5.环境湿度对粘接影响有多大?
湿度偏高会同时加快表层固化与加重白化,使外观与强度表现不稳定。建议将作业区相对湿度稳定控制在
40%—60%。
6.本方案能用于会泡水或反复弯折的玩具吗?
不建议。长期泡水、反复弯折部位应改用柔性胶粘剂或结构胶,铰链类受力部位更适合机械连接方式。
HR-260玩具公仔外壳低白化粘接装配完整解决方案,硬塑公仔外壳粘接的可靠性,来自“选对胶 + 控好量 + 管住环境”三者的配合,任何单一环节的松懈都会体现在外观或强度上,建议厂商在批量投产前完成小样试粘与工艺固化。