汇瑞首页 产品中心 解决方案



固态硅胶粘接适用性说明与选型指南
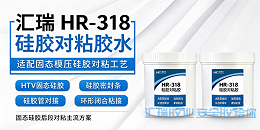
汇瑞 HR-318 属于硅胶同材质对粘用的热硫化型胶水,适配固态模压硅胶(HTV 固态硅胶)。固态硅胶密封条、硅胶管、硅胶圈、硅胶片材等制品的接头对接、缺口拼接、环形闭合粘接,均属于该产品的常规应用范围。
需要明确区分的是:固态模压硅胶与液态硅胶(LSR)分属两套不同的粘接体系,液态硅胶注射成型件的粘接需求不以 HR-318 为首选方案,应按基材与工艺流程另行选型。因此,对该问题的准确回答是 ——能粘固态硅胶,但不宜笼统理解为“所有硅胶都能粘” 。
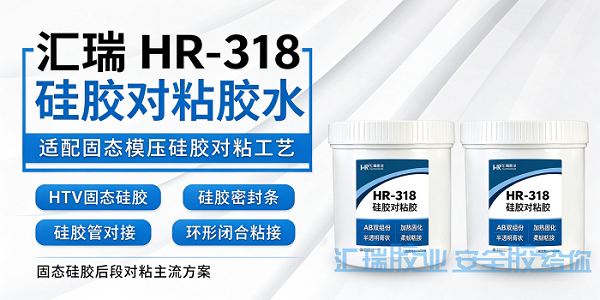
图1 HR-318 产品定位与适用场景
HR-318 为 AB 双组份加热固化型硅胶自粘胶,膏状半透明,专为硅胶与硅胶的同材质粘接开发。胶液在高温加压条件下完成交联固化,固化后的胶层保持硅胶本体的柔韧度,不易发硬、脆裂,可随基材同步弯折与拉伸,适合固态模压硅胶制品的拼接生产,并适配热压流水线作业节拍。
与常温型瞬干胶、结构胶相比,HR-318 的粘接强度依靠热硫化交联获得,而非单纯依靠表面附着,因此在长期弯折、拉伸和密封工况下的稳定性更有保障;相应地,它对热压设备和工艺参数有明确要求,需按规范参数作业。
表1 HR-318 核心参数
| 项目 | 参数与说明 |
|---|---|
| 产品型号 | 汇瑞 HR-318 |
| 组份类型 | AB 双组份,加热固化型 |
| 外观状态 | 半透明膏状 |
| 混合配比 | A、B 组份 1∶1 等量混合 |
| 适用期 | 调配后建议 4 小时内用完 |
| 固化温度 | 200–240 ℃(按基材与设备实际调整) |
| 加压保压 | 10–15 秒 |
| 胶层特性 | 柔韧、弹性佳,与硅胶基材同步弯折拉伸 |
| 耐候性能 | 耐高低温、耐老化,适用于密封类硅胶件 |
| 环保检测 | 通过 ROHS 2.0、REACH 检测 |
三、适用与不适用范围
选型判断的关键不在胶水本身的粘接强度,而在基材硫化体系、成型方式与固化条件是否匹配。下表按基材类型列出适用范围,供快速对照。
表2 适用与不适用范围对照
| 基材与场景 | 适配情况 | 说明 |
|---|---|---|
| 固态模压硫化硅胶(HTV) | 适用 | 硅胶密封圈、硅胶按键、模压硅胶件对接 |
| 固态挤出硅胶条、硅胶管 | 适用 | 接头对接、端口封闭 |
| 固态硅胶片材 | 适用 | 片材拼接、环形闭合粘接 |
| 发泡固态硅胶 | 适用 | 需按发泡密度调整涂胶量与压力 |
| 液态硅胶(LSR)注射成型件 | 不建议 | 粘接体系不同,应另行选型 |
| 硅胶与金属、塑料、玻璃等异材质粘接 | 不适用 | 属异材质粘接,需选用对应结构胶或处理剂方案 |
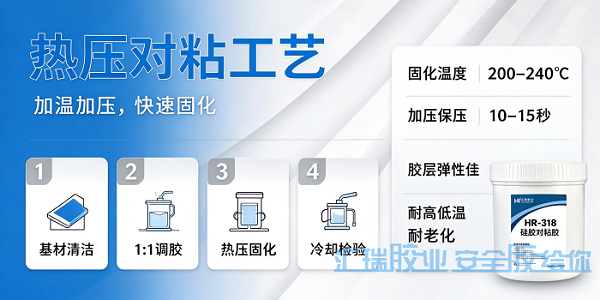
图2 固态硅胶粘接选型提示
HR-318 的粘接效果由“表面洁净度、配比准确度、温度压力”三项共同决定,任一项失控都会表现为粘不牢或局部开裂。标准作业可按四步执行。
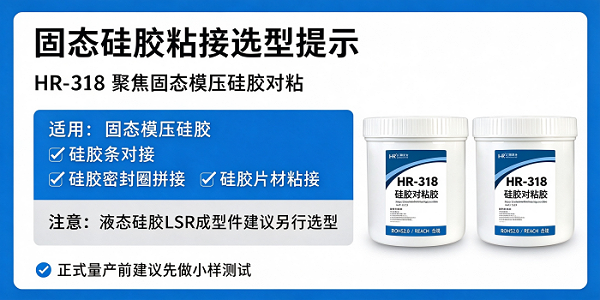
图3 热压对粘四步工艺流程
用无水乙醇或专用清洗剂清理粘接断面,去除灰尘、油污与脱模剂残留。固态硅胶件表面常带有脱模剂,若不清除,胶层只能附着在脱模剂上,固化后易整片剥离,这是现场出现“粘接失效” 的常见原因。清洁后应待溶剂完全挥发再涂胶。
按 A、B 组份 1∶1 等量取胶,充分搅拌至颜色均匀。配比偏差会直接影响交联程度: A 组份过量易导致固化不完全、胶层发黏;B 组份过量则胶层偏硬偏脆。建议按当班用量少量多次调配,调配后 4 小时内用完,避免胶液提前交联失效。
将胶液薄而均匀地涂布于一端断面,贴合定位后放入热压夹具,在 200–240 ℃ 温度下加压保压10–15 秒完成固化。涂胶量以贴合后边缘有微量胶线溢出为宜,过厚会形成明显胶层、影响外观与弹性,过薄则易出现缺胶空隙。
固化完成后自然冷却至常温,再做拉力测试与密封性检查。刚出模的胶层温度较高、强度尚未完全稳定,不宜立即进行拉伸类检验。
不作为首选。液态硅胶注射成型与固态模压硅胶在硫化体系、表面状态上存在差异,粘接方案需对应匹配,建议提供基材样品与工艺条件后单独选型。
不能。HR-318 为加热固化型产品,需借助热压设备在高温加压条件下完成交联,常温放置不会获得有效粘接强度。需要常温粘接的工况,应改用常温型硅胶粘接方案。
多为配比偏差或固化温度过高、时间过长所致。建议复核 A、B 组份是否等量、搅拌是否均匀,并将温度与保压时间回调至工艺窗口内重新试压。
常见于涂胶量不均、贴合时夹入空气或基材表面残留溶剂。应保证涂胶薄而均匀、贴合后适度加压排气,并在清洁后充分等待溶剂挥发。
属涂胶量偏多的正常现象,可在冷却后用刀具修边;量产时可适当下调涂胶量,以贴合后刚好形成连续胶线为准。
不同硅胶厂家的配方与硫化体系存在差异,正式批量使用前应先制小样,按实际基材、设备参数做粘接强度与耐环境性能测试,确认合格后再放大生产。
固态硅胶模压件、挤出硅胶条、硅胶管对接类工况,可优先选用汇瑞 HR-318 硅胶对粘胶;若为液态硅胶成型件粘接、异材质粘接,或受现场条件限制无法热压固化,不宜直接套用本型号,应结合基材、使用环境与设备条件匹配对应产品。
本产品通过 ROHS 2.0、REACH 检测,可用于消费电子、密封配件、运动硅胶配件等有环保要求的场景;具体项目若有额外法规或客户标准要求,建议在选型阶段一并提出,以便确认检测报告与合规文件的对应性。
需要说明的是,硅胶制品的粘接效果受胶料配方、硫化程度、表面处理与设备参数共同影响。本文所列参数为通用工艺窗口,实际生产应以小样测试结果为准,不建议在未验证的情况下直接作为量产工艺文件使用。