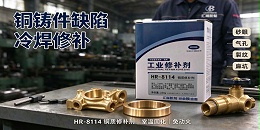


方案导读:在黄铜、青铜及各类铜合金铸件的生产制造与设备运维过程中,砂眼、气孔、麻坑、裂纹等铸造缺陷是行业中较为常见的质量问题。传统动火焊接容易导致铜件热变形、氧化变色,且在易燃易爆场所受限。HR-8114铜质修补剂以高分子树脂为主体、铜粉及铜合金粉末为强化填充剂,通过室温冷焊工艺即可完成缺陷填补,固化后颜色与铜基材贴近,具备良好的结合强度与机械加工性能,为铜铸件缺陷修复提供了便捷可靠的解决方案。
一、适用缺陷类型与应用场景
1.1 适用修补的缺陷类型
- 砂眼与气孔:铜铸件表面及内部因浇注过程卷入气体或夹砂形成的孔洞类缺陷;
- 麻坑与缩松:铸件表面密集凹坑、局部组织疏松等影响外观和密封性的缺陷;
- 裂纹与冷隔:铸造应力产生的微细裂纹、金属液对接不良形成的冷隔缝隙;
- 磨损与腐蚀:铜质零部件在使用过程中出现的表面磨损、腐蚀凹坑等损伤;
- 尺寸超差与缺损:加工误差或磕碰导致的局部缺损、尺寸不足问题。
1.2 典型应用领域
HR-8114铜质修补剂广泛适用于以下行业与场景:
- 五金铸造行业:黄铜阀门、青铜管件、铜合金卫浴配件、铜艺摆件等铸件的出厂前缺陷修补;
- 机械制造领域:铜轴瓦、铜蜗轮、铜齿轮、铜套等传动部件的磨损修复;
- 电力电气行业:铜母线、铜接线端子、导电铜排等电气连接件的局部缺损修复;
- 船舶与化工:铜质冷凝器、热交换器管板、铜质泵体叶轮的腐蚀与裂纹修复;
- 工艺美术:铜字、铜浮雕、铜像雕塑等铜工艺品的缺损修补与造型复原。
二、HR-8114铜质修补剂产品参考

HR-8114铜质修补剂采用A、B双组分膏状包装,A剂为铜色膏体,B剂为淡黄色固化剂膏体,标准包装规格为250g/套,按重量比A:B=6:1(体积比约4:1)配比混合使用。产品按非危险品运输,便于仓储存放。
三、产品核心特性
四、主要技术参数
以下参数数据来源于温度25℃、相对湿度70%实验室环境下的典型检测结果,仅供参考,实际使用时请以现场测试数据为准。
4.1 固化前物理特性
| 项目 | 参数 |
|---|---|
| 产品型号 | HR-8114 |
| 产品类型 | 双组分铜质聚合金属修补剂 |
| A剂颜色 | 铜色膏状 |
| B剂颜色 | 淡黄色膏状 |
| 密度(g/cm³) | 约1.79 |
| 混合比例(重量比) | A:B = 6:1 |
| 混合比例(体积比) | A:B = 4:1 |
| 可操作时间(25℃) | 40~50分钟 |
4.2 固化后机械性能
| 性能指标 | 参考数值 |
|---|---|
| 抗压强度 | 约92.5 MPa |
| 拉伸强度 | ≥37.9 MPa |
| 剪切强度 | ≥18.7 MPa |
| 弯曲强度 | 约49.8 MPa |
| 邵氏D硬度 | 约78 Shore D |
| 工作温度范围 | -60℃ ~ +150℃ |
| 短时耐温上限 | 约175℃ |
4.3 固化时间参考(25℃)
| 固化阶段 | 参考时间 |
|---|---|
| 初固(可轻触不粘手) | 约6~8小时 |
| 可进行机械加工或轻负荷 | 约12小时 |
| 完全固化(满负荷/热负荷) | 24小时 |
| 接触化学介质前 | 建议72小时 |
注:环境温度低于25℃时固化时间会相应延长;当气温低于15℃时,建议采用红外线灯、电炉等热源在距修补面40cm以外以60~80℃加热2~3小时,以促进固化、提升修补层致密性。
五、标准施工操作流程
为获得较好的修补效果,建议按照以下步骤规范施工:
表面处理
对待修补部位进行表面预处理:先清除基体表面松动的氧化皮、锈蚀、残漆及油污;采用喷砂、电砂轮、钢丝刷或粗砂纸(建议80#~120#)对修补区域及周边进行打磨粗化,打磨范围应略大于实际缺陷区域;粗化后使用丙酮或专用工业清洗剂反复擦拭表面,直至清洁无油污,晾干待用。表面处理质量直接影响修补层的结合强度,应确保表面干燥、洁净、粗糙。
配胶混合
使用干净的调胶板与刮板,严格按照重量比A:B=6:1(或体积比4:1)称量A、B两组分。将两组分置于洁净的调胶板上,用刮板反复翻拌、刮压混合,直至颜色均匀一致、无花色条纹。每次配胶量不宜过多,应控制在可操作时间(约40~50分钟)内用完;当环境温度超过35℃时,配胶量应适当减少并尽快涂覆,余胶不可留待下次使用。
涂敷填补
将混合均匀的修补剂逐层涂敷于经处理的待修部位。第一层涂抹时应用力反复按压,使胶层充分浸润基材表面并排出气孔,确保与基材紧密接触;后续逐层加厚涂敷,直至略高于基材表面(预留适当加工余量)。对于较深缺陷,建议分层填敷,每层厚度不宜超过5mm;如需多层涂胶,应在每层初步固化后对前一层表面做轻微打磨粗化再涂下一层。
静置固化
涂敷完成后,将工件置于清洁、干燥、通风的环境中静置固化。25℃条件下约8小时初固,12小时后可进行轻负荷搬运或粗加工,24小时完全固化后可投入满负荷使用。低温环境下可按前述方法适当加温促进固化,固化期间避免触碰、震动修补部位。
后加工处理
修补剂完全固化后,可根据工件图纸要求,采用车削、铣削、磨削、钻孔、攻丝、抛光等常规机加工方式对修补部位进行精加工,将尺寸与表面粗糙度恢复至设计要求,再进行后续清洗、电镀、喷漆或组装等工序。
六、冷焊修补与传统焊接方式对比
| 对比维度 | HR-8114冷焊修补 | 传统动火焊接 |
|---|---|---|
| 热影响 | 室温固化,无热变形、无氧化变色 | 高温作业,易产生热变形、氧化、材质脆化 |
| 施工条件 | 无需动火,禁火区域可现场施工 | 需要动火,易燃易爆场所受限 |
| 颜色匹配 | 铜色填充剂,与铜基材颜色接近 | 焊缝颜色差异明显,需二次处理 |
| 操作难度 | 按比例混合涂敷即可,操作门槛低 | 需专业焊工,对技能要求高 |
| 后续加工 | 固化后可车铣钻磨,适配后处理工序 | 焊后需打磨,局部硬度不均加工困难 |
| 适用场景 | 砂眼气孔麻坑等小面积缺陷修复 | 大面积断裂、结构性连接修复 |
七、施工与使用注意事项
- 施工前应确保待修表面无油、无水、无松动杂质,打磨粗化是保证结合强度的重要环节,不建议跳过;
- 配胶时必须严格按规定比例称量,A、B组分混合不均匀将导致固化不完全、强度下降;
- 混合后的胶液应在可操作时间内用完,超过操作时间后胶液粘度上升,不应继续使用;
- 施工环境温度低于15℃或湿度大于80%时,建议采取加温降湿措施,避免影响固化效果;
- 操作过程中建议佩戴防护手套,避免皮肤直接接触;若不慎触及眼睛,应立即用大量清水冲洗并就医;
- 对于高压主切断阀密封面大面积撕裂、穿透性裂纹等结构性重载工况,建议先进行工况评估或小试样验证后再批量使用;
- 未用完的A、B组分应分别密封盖紧,存放于阴凉干燥、通风避光处,远离儿童;产品保质期24个月,过期后经试验合格可继续使用;
- 本品按非危险品运输,运输中避免倒置、磕碰与阳光暴晒。
八、包装规格与储存
- 包装规格:250g/套(A剂+B剂),16套/箱;
- 储存条件:密封存放于阴凉、干燥、通风处,避免阳光直射,储存温度建议5℃~35℃;
- 保质期:在规定储存条件下保质期为24个月;
- 运输方式:按非化学品危险品运输,适合常规快递物流发货。
九、方案价值总结
铜铸件缺陷冷焊修补方案 - HR-8114铜质修补剂,采用HR-8114对铜铸件砂眼、气孔、麻坑、裂纹等缺陷进行冷焊修补,相比传统焊补与整件报废换新方案,具有以下实际价值:
对于铸造厂、铜制品加工厂、化工阀门企业、机电设备维修单位等在生产和运维过程中面临的铜件缺陷修补需求,HR-8114铜质修补剂提供了一种成熟、便捷、经济的冷焊修补途径。
建议在大批量使用前,先取代表性样件进行小批量工艺验证,结合实际工况确定施工参数,以达到满意的修补效果。