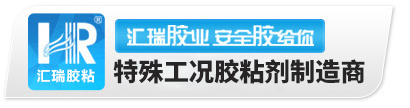
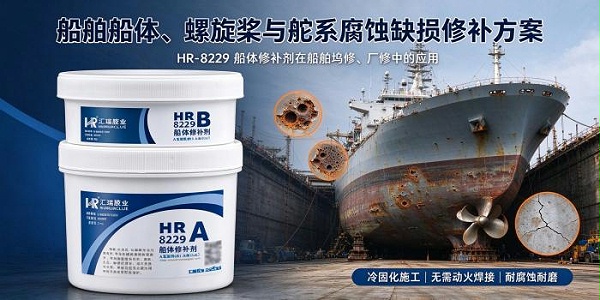
船舶长期在海水、盐雾、潮差与交变载荷环境中服役,船体外板、螺旋桨、舵叶、尾轴组件等部位出现裂纹、凹坑、点蚀、气蚀与腐蚀缺损,是修船工作中的常见问题。传统焊接修复需要动火作业,在油舱、油柜周边、涂装完成区、玻璃钢部位以及坞修工期紧张时往往受到限制。本方案结合船厂坞修与厂修的实际工序,说明如何用 HR-8229 船体修补剂,以冷固化方式完成船体与过流部件腐蚀缺损的填充、找平与防护层恢复,供船东、船厂及修船技术人员编制施工方案时参考。
一、船舶船体与过流部件为什么容易出现腐蚀与缺损 1. 海水电化学腐蚀
海水是天然的电解质,富含氯离子,会破坏碳钢表面的保护性氧化膜,引发点蚀与缝隙腐蚀。在船体外板焊缝、涂层划伤处、压载舱以及海水管路等部位,局部腐蚀往往先形成麻点,再向纵深发展成深浅不一的凹坑;坑内介质滞留后,腐蚀还会继续扩展。
2. 空泡气蚀(汽蚀)
螺旋桨、舵叶、泵体等过流部件在高速水流中,局部压力降到水的汽化压力以下时会析出气泡;气泡随水流进入高压区后迅速溃灭,溃灭瞬间产生的微射流反复冲击金属表面,使材料逐步疲劳剥落,形成密集的针状蚀坑,也就是通常所说的气蚀麻点。叶背、叶梢与导边附近流速变化剧烈,是气蚀多发的区域。
3. 水流冲刷与磨损
含砂水流与高流速区域(桨叶叶梢、导边、船底流水孔、泵壳等)会带动磨粒持续冲击基材表面,通常先造成表面减薄,随后基材金属逐步流失,形成缺口、毛边与刃口变钝。
4. 应力腐蚀与裂纹
船体在波浪交变载荷、装配残余应力与腐蚀介质的共同作用下,高应力区以及焊接热影响区容易出现应力腐蚀裂纹;若未及时处理,裂纹会继续扩展,影响局部结构安全。
5. 缺损带来的连锁影响
外板凹坑与裂纹影响船体水密与结构安全;螺旋桨、舵叶型线改变后,推进效率下降、空泡加剧,桨叶与舵系承受的不平衡交变载荷上升,振动与噪声增大,燃油消耗随之增加。缺陷继续发展,则需进坞动火补焊甚至换新,工期与修理费用明显增加。因此在坞修、厂修阶段及时修复,是控制船舶全寿命成本的重要环节。
二、方案定位:冷固化局部修补与防护层恢复 本方案采用
HR-8229 船体修补剂,主要面向尚未达到结构换新界限的局部缺陷,以及涂层防护的恢复,涵盖以下情形:
1. 船体外板、上层建筑、压载舱等部位的裂纹、凹坑、点蚀;
2. 螺旋桨桨叶面气蚀麻点、腐蚀凹坑与叶缘冲蚀缺损;
3. 舵叶面气蚀坑、舵板边缘冲蚀缺损与舵杆法兰等部位的修补;
4. 尾轴组件(尾轴、轴套、密封座、法兰)磨损与腐蚀缺损的填补找平;
5. 甲板、脱硫塔、泵体、海水管路等部位的耐磨防腐防护层制备。
6. 与焊接修复的分工:按船舶修理的通行做法,船体结构裂纹、腐蚀减薄或变形超出修理规范允许值,或损伤影响结构强度与水密性时,应先由具备资质的单位按船级社相关规范进行探伤、补焊或换板,并完成相应检验。
本方案的冷固化修补剂用于这类结构修复之后的找平、型线再造与耐磨防腐防护层恢复,也用于未超标缺陷的直接填充修复。其突出特点是常温固化、无需动火焊接,适合禁止动火区域、油舱或油柜周边、涂装完成区、玻璃钢部位以及坞修工期紧张时的快速修复,与焊接修复配合使用,而不是互相替代。
三、HR-8229
船体修补剂的产品特性 1. 双组分聚合耐磨抗蚀材料
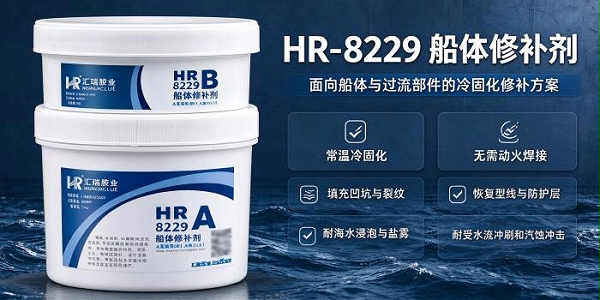
产品由多种高性能耐磨、抗腐蚀材料(如陶瓷、碳化硅、金刚砂、钛合金)与改性增韧耐热树脂复合而成,属双组分高性能耐磨抗蚀聚合材料,固化后形成表面光滑平顺、耐腐蚀、抗磨损的保护涂层,专用于船体坑洼缺陷及过流部件的修补。
2. 耐海水、盐雾与化学介质腐蚀
产品以高分子树脂为基材,固化后形成致密护层,对海水、盐雾以及酸、碱、盐等介质具备良好耐受能力。据产品资料,其耐腐蚀性约为普通金属的 1~2
倍,适合长期处于潮湿含盐环境中的船舶金属表面修复与预保护,是船体与舵叶腐蚀修补中常被选用的一类材料。
3. 抗磨损、耐水流冲刷与气蚀
材料中复合了陶瓷、碳化硅、金刚砂等高硬度耐磨填料,固化后表面平顺,有助于减少水流在部件表面形成局部湍流与空泡的机会,适配螺旋桨、舵叶、泵体等长期承受水流冲刷与气蚀冲击的工况。
4. 与金属基材粘接强度高
在粗化处理后的金属表面,材料可通过机械锚固与基材形成稳定结合,固化后剪切强度、拉伸强度较高,修补层可随部件一同承受振动、摆动与交变载荷,不易剥离。
5. 膏状可刮涂,立面与顶面施工适应性强
产品为软膏状,采用刮涂方式施工,不易在垂直面、顶面或曲面流淌,适合船体外板、舵叶、桨叶等各种朝向与形状部位的局部填充与找平。
6. 低温固化能力强,操作工艺性好
可操作时限约 30 min,常温下约 24 h 固化;在 10 ℃ 以上环境可先常温放置 4 h、再以 80 ℃ 加热 2 h 加速固化,对坞修、厂修现场的季节与温度条件适应性较好。
7. 固化后可机械加工
修补层固化后可以进行打磨、锉削等机械加工,便于按部件原有型线修整,恢复螺旋桨、舵叶等部件的曲面流线型。
8. 耐温范围宽、储存方便
最高耐受温度 150 ℃,浆液环境工作温度 -60~+120 ℃;包装规格 250 g/组,另有 16 组/箱与 10 kg/组,保质期 24 个月,适合随船备件与修船材料储备。
四、主要技术参数 1. 物理机械性能表
2. 固化特性表
说明:以上数据取自产品技术资料。物理机械性能为在温度 25 ℃、湿度 70% 的实验室环境下测得的典型值,固化特性为温度 25 ℃±2 ℃、相对湿度 55%±5% 条件下的测试值,强度单位为 kg/cm²,括号内为按 1 kg/cm²≈0.098 MPa 换算的近似值,可作为选型参考;实际使用请以到场检测报告和现场工况验证为准。
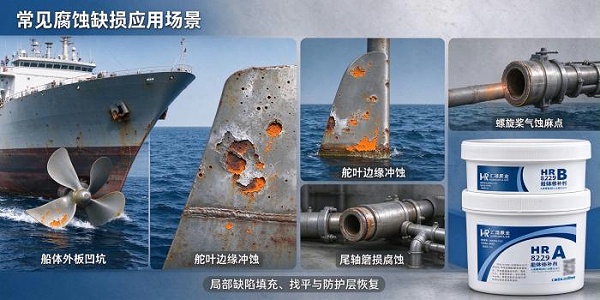
五、适配基材与典型修复场景 HR-8229 船体修补剂适用于碳钢、不锈钢、青铜、镍铝青铜等金属基材,也可用于玻璃钢等复合材料表面的局部修复与防护(具体可结合现场基材先做小样验证)。典型场景包括:
1. 船体:外板、焊缝、上层建筑、压载舱的裂纹、凹坑、点蚀填补与防护;
2. 螺旋桨:桨叶面气蚀麻点、腐蚀凹坑、叶缘冲蚀缺损的填充与型线修复;
3. 舵系:舵叶面气蚀坑、舵板边缘冲蚀缺损、舵杆法兰等部位的修补;
4. 尾轴组件:尾轴、轴套、密封座等部位的磨损与腐蚀缺损填补找平;
5. 其他:甲板耐磨防腐蚀保护、海水泵泵腔腐蚀修复、脱硫塔与管路修复、泵体与阀门等过流部件防护。
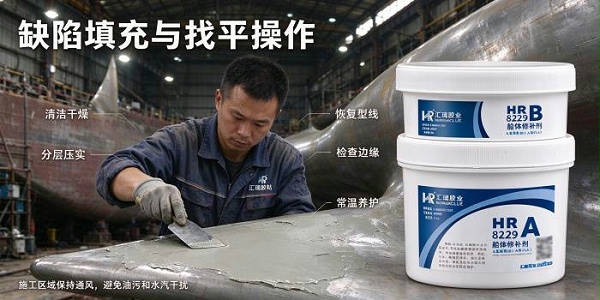
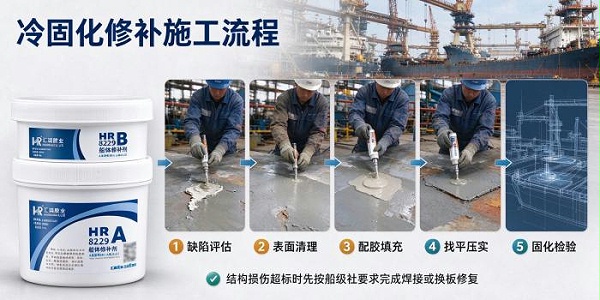
六、坞修与厂修中的冷修复施工工艺 表面处理:清除修补部位的盐分、油污、锈层、水分及松散旧涂层,采用喷砂、电砂轮、钢丝刷或粗砂纸等方式打磨粗化,再用丙酮等清洗剂擦拭,确保表面清洁、干燥。这是保证结合质量的基础。
配比与混合:产品为双组分材料,按产品说明规定的配比取 A、B 两组分,用刮板搅拌至颜色均匀一致;混合后应在可操作时限内用完,余胶不宜再用。
涂布与压实:用刮板或抹刀将混合料刮涂于缺陷部位,涂抹时用力均匀、反复按压,保证材料与基材充分接触,坑洞填实、无气泡;需多层涂胶时,对已涂表面处理后再次刮涂。
固化:常温 25 ℃ 下放置约 24 h 固化;满负荷运行前,25 ℃ 需固化 24 h,或在 10 ℃ 以上先放置 4 h、再以 80 ℃ 加热 2 h 加速固化。气温低于 15 ℃ 时应适当延长固化时间或采取辅助加热措施,加热时热源与修补表面保持 40 cm 以上距离、保持 60~80 ℃ 约 3~4 h。
修整与面层配套:固化后打磨修整,使修复区与基材原表面平顺衔接;再按船舶防腐涂装体系在修补区域及周边配套面漆或防污漆,减少二次腐蚀与微生物附着。
七、质量检验与验收衔接 外观与贴合:修补层与基材结合紧密,无空鼓、无气孔、无裂纹,边缘过渡平顺;
型线与尺寸:螺旋桨、舵叶等部件曲面与相邻区域平顺衔接,轮廓符合设计要求;
结合强度:按船东或验船师要求进行敲击检查、拉拔或取样测试;
结构类项目:船体结构探伤、水密试验、桨叶静平衡或动平衡校正、涂装检验等,由具备资质的修船单位按船级社及相关规范执行并出具记录。
八、常见问题解答 问:船体裂纹、凹坑可以直接用 HR-8229 填补吗?
对于未造成结构损伤、尺寸在允许范围内的裂纹、凹坑与点蚀,可在表面处理后直接填充修复。若检测发现结构裂纹、腐蚀减薄或变形超出修理规范允许值,应先按船级社要求探伤、补焊或换板,再用修补剂做找平与防护层恢复。
问:这种冷固化修补方式和焊接是什么关系?
两者适用范围不同。结构强度不足或损伤超标的部位以焊接等结构修复为主;修补剂适合局部缺陷的填充、找平与耐磨防腐防护层恢复,其常温固化、无需动火的特点,尤其适合禁止动火区域与涂装完成区,也可作为焊接修复后的表面处理材料。
问:固化要多久,会不会影响坞期?
可操作时限约 30 min,常温 25 ℃ 下约 24 h 固化;满负荷运行前,25 ℃ 固化 24 h,或在 10 ℃ 以上先放 4 h、再以 80 ℃ 加热 2 h 加速固化,可按坞修进度安排打磨、涂装与下水工序。
问:修补层会不会在海水浸泡中脱落?
修补剂固化后与粗化金属面形成机械锚固,配合较高的剪切强度与拉伸强度,可承受海水浸泡、盐雾与交变载荷。表面处理的清洁度与粗糙度是影响结合质量的主要因素,施工时应严格按工艺执行。
问:能在桨叶、舵叶曲面上施工并恢复型线吗?
可以。产品为软膏状、刮涂施工,立面与曲面不易流淌;固化后可打磨、锉削,便于按原有型线修整,恢复流线型轮廓,有助于降低航行水阻。
问:适配哪些基材和部位?
适用于碳钢、不锈钢、青铜、镍铝青铜等金属基材以及玻璃钢等复合材料,覆盖船体、螺旋桨、舵叶、尾轴组件、甲板、脱硫塔、泵体等部位;具体可结合实际基材与工况先做小样验证。
针对船舶船体与过流部件的腐蚀、缺损修补,可根据缺陷类型、面积与工况提供选型建议、用量估算与施工指导,也支持按实际基材与介质条件进行小样验证后再批量使用,帮助船东与修船单位把坞修、厂修中的冷修复工序做得更稳定。