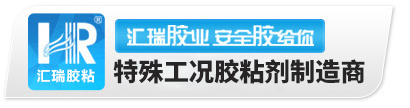
砂型铸造铝合金铸件在表层与浅层容易出现气孔、缩孔、砂眼和表面凹坑。这类缺陷用铝质修补材料填充修复,固化后可打磨、机加工,适合砂铸铝件毛坯的现场返修,有助于减少因浅层缺陷造成的报废损失。以下结合 HR-8113 铝质修补剂,说明缺陷成因、修复方式选择、材料特性与规范施工流程。
一、砂铸铝件的气孔、缩孔、砂眼从何而来 砂型铸造工序多,型砂、熔炼、浇注、合箱任一环节控制不到位,都可能在铸件上留下孔洞类缺陷。
气孔。 铸件表面或内部大小不等的光滑孔洞。型砂含水偏高、砂芯烘干不充分或通气孔堵塞、浇注温度偏低或速度偏快,以及熔炼时金属液吸气,都可能让气体来不及排出而残留在铸件中。
缩孔与缩松。 金属液凝固时同时发生液态收缩与凝固收缩,厚壁部位或最后凝固的区域补缩不足,就会留下孔洞:较大而集中的叫缩孔,细小分散的叫缩松。浇注系统与冒口、冷铁设计不合理,铸件壁厚差过大,都容易加重这类缺陷。
砂眼。 型(芯)砂的碎块或颗粒混入铸件形成的孔洞,孔内常能看到砂粒或夹杂物,多与型砂强度不足、砂型局部破损、合箱时散砂未清理干净、内浇口冲刷型壁有关。
这些缺陷会影响外观与装配精度,出现在密封面、螺纹孔等位置时还可能造成渗漏。是否返修、怎样返修,需结合缺陷的尺寸、深度、位置与工况判断。
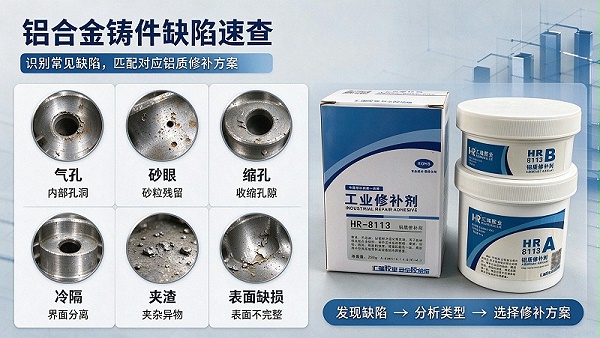
二、砂铸铝合金缺陷修复方式怎么选 孔洞类缺陷的修复,主要有焊补、浸渗、胶接修补三条路线。
选型时看四点:缺陷的尺寸与深度、是否位于受力部位或密封面、工作温度与接触介质、后续是否需要机加工或喷涂。
三、HR-8113 铝质修补剂:砂铸铝件浅层缺陷的冷修补材料 HR-8113 铝质修补剂以高分子树脂为主体、金属及合金为强化填充剂,属聚合金属复合型冷焊修补材料,双组分包装:A
组分为银灰色膏状,B 组分为淡黄色膏状,混合后呈银灰色膏状、不流淌,用于各种铝件、铝合金铸件、锌合金铸件的砂眼、裂纹、缺陷、气孔、磨损修复,也可用于以粘接方式替代焊接的部位。
与砂铸铝件返修关系比较直接的特性有几点:
1.与金属粘接力较强:按产品资料,修补后颜色与铝材接近一致,产品说明中提示修复区域可能存在细微色差;
2.固化后无收缩、可机械加工:支持钻孔、车牙、切削、砂磨、攻丝等操作,适合修复后仍需恢复尺寸或加工螺纹的铸件;
3.可用于不便动火的部位:在不允许电焊、氩弧焊作业的车间或设备上,可用粘接方式完成修补;
4.抗磨损、耐油、防水,耐高温 168℃:按产品资料,产品还标注通过 ROHS 2.0 环保检测。
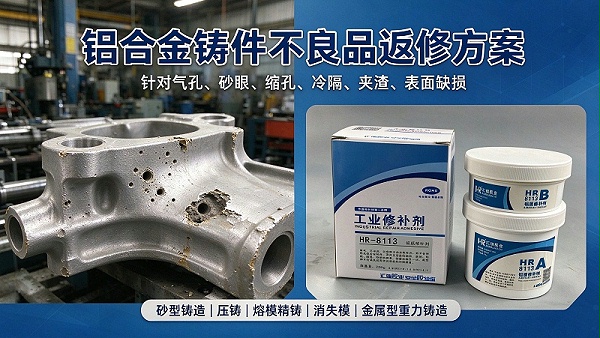
HR-8113 铝质修补剂技术参数(实验室典型值):
注:上述数据为温度 25℃、湿度 70% 实验室环境下的典型值,仅供选型参考,实际表现随基材处理与工况变化有差异。
四、适配的缺陷类型与应用场景 从砂铸铝件的返修需求看,HR-8113 铝质修补剂比较适合以下情形:
铸件表面的细小气孔、针孔、砂眼、麻坑;
浅层凹坑、磕碰伤与局部浅缩孔;
机加工后暴露的孔洞类缺陷,需要在不改变铸件整体尺寸的前提下补平;
螺纹孔、密封面附近的气孔与砂眼,在规范施工后配合气密、水压检测使用;
铝件局部的磨损、划伤、腐蚀与细小裂纹(非受力、非高温部位)。
典型应用包括砂铸铝件毛坯返修、壳体与端盖类铸件、法兰与泵阀件、轮毂与支架、铝制机械设备配件等。深度较大、位于重载受力部位或长期处于高温工况的缺陷,建议先做工况评估,必要时与焊补等工艺组合使用。
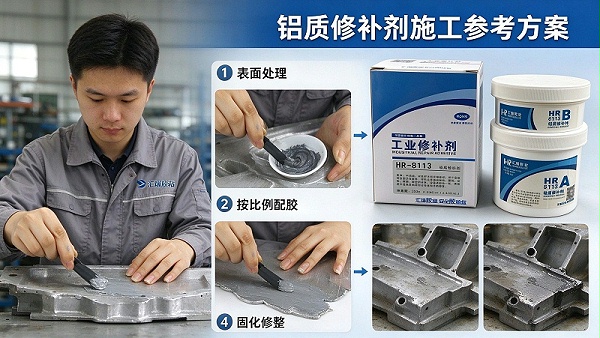
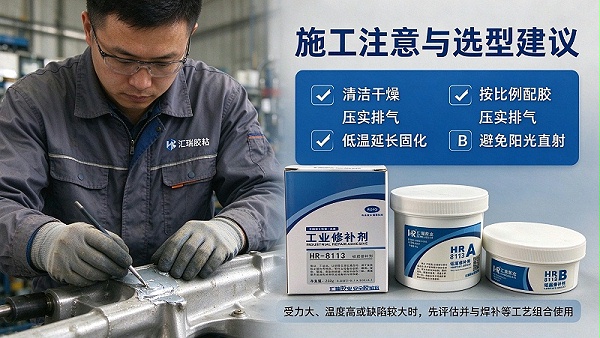
五、规范施工:五步完成一次修补 第一步,表面处理。 除去松动物质、浮砂与油污,用喷砂、电砂轮、钢丝刷或粗砂纸打磨粗化,再用丙酮等清洗剂擦拭,保持清洁、干燥。
第二步,配比与混胶。 按重量比 6:1(体积比 4.5:1)称量 A、B 两组分,搅拌至颜色均匀一致,并在可操作时间内用完,剩余的胶不再使用。
第三步,涂胶与压实。 涂敷后用力均匀、反复按压,第一层尤其要压实,使材料与基材充分浸润,排出胶层中的缝隙与气孔;多层涂胶时先处理已涂表面;较深的孔洞建议分层填充。
第四步,固化。 25℃下约 8 小时可进行机械加工,24 小时完全固化。气温低于 25℃时可适当延长;低于 15℃时可用红外线灯、电炉等间接加热,热源离修补表面 40cm 以上,60~80℃保持 2~3 小时,加热时不得直接接触修补部位。
第五步,后处理与检验。 固化后打磨找平,按需钻孔、攻丝、车削;有密封要求的部位建议做气密或水压检测后再转入下道工序。
施工注意:环境温度超过 35℃时每次配胶不宜过多、配胶后迅速涂覆;产品不属于危险品;避免阳光直射,放在儿童接触不到的位置。
六、常见问题 1. 砂铸铝件的浅层气孔、砂眼能用修补剂修复吗?
可以。表层与浅层的气孔、砂眼、凹坑用铝质修补剂填充是常见返修方式;缺陷较大或位于受力部位时,建议先评估再定方案。
2.修补后还能加工吗?
固化后的修补层可钻孔、车牙、切削、砂磨、攻丝,这也是它被用于需恢复尺寸或加工螺纹的铸件的原因之一。
3.修补件能耐多高温度?
按产品资料,HR-8113 可耐高温
168℃,工作温度范围 -60℃~168℃;工况温度更高时需另行评估选型。
4.修补后颜色和铸件一致吗?
混合后胶体呈银灰色,按产品说明修补后颜色与铝材接近一致,产品说明中提示可能有细微色差;对外观要求高的铸件可在修复后统一做表面处理。
七、选型与建议 砂铸铝件缺陷情况差异较大,同一批铸件也可能同时存在细小气孔和较大砂眼。选型时建议结合铸件材质、缺陷类型与尺寸、工作温度、接触介质及是否需要后续机加工等因素综合判断,必要时可先进行工况评估,确认施工工艺与固化效果后再批量施工。如需选型与施工建议,可通过官网在线咨询或拨打全国服务热线 400-6281-866 获取支持。