在汽车维修与工程机械运维领域,发动机缸体裂纹、壳体腐蚀、油路及水箱渗漏是长期困扰维修人员的常见问题。发动机长期在高温、高压、震动及油液腐蚀的复杂工况下运转,金属部件易出现疲劳裂纹、砂眼、腐蚀坑点等缺陷,若不及时修复,可能导致机油渗漏、冷却液流失、动力下降,甚至引发发动机报废等严重后果。
传统的焊接修复工艺对焊工技术要求较高,铸铁、铝合金缸体在高温焊接过程中易产生热变形、裂纹延伸等二次损伤;而整体更换新件则成本高昂、停机周期长,给汽修厂与设备运营方带来较大经济压力。针对上述行业痛点,采用HR-8757耐高温修补剂进行冷焊式修复,已成为汽修行业与工程机械维修领域应用广泛的成熟解决方案。
一、常见发动机高温金属部件故障类型 汽油与柴油发动机在长期使用过程中,高温金属部件易出现以下几类缺陷:
缸体裂纹:冬季冻裂、热应力疲劳、机械震动等原因导致缸体外壁或水道/油道附近出现细小裂纹,引发冷却液或机油渗漏;
缸体腐蚀:长期接触冷却液、机油及燃烧产物,缸体表面形成腐蚀坑点、麻面,影响密封性能;
壳体破损:发动机壳体、油底壳、变速箱壳体等部位因外力冲击或铸造缺陷出现破损、砂眼;
油路渗漏:油管接头、法兰密封面、高压油泵壳体等部位因磨损或密封老化出现漏油;
水箱渗漏:金属水箱、散热器、水道结合面因腐蚀或震动产生裂纹,导致冷却液渗漏。
上述故障若采用常规胶粘剂修复,往往因耐温不足、耐油性差、抗震性弱导致短期内再次失效,难以满足发动机持续高温运转的工况要求。
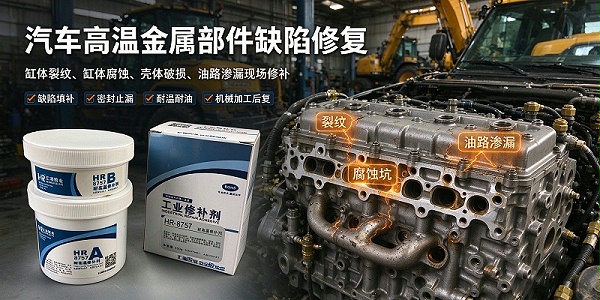
二、HR-8757耐高温修补剂产品特性 HR-8757是由进口高分子合成树脂与改性固化剂组成的双组分耐高温胶粘剂,专为300℃以下高温工况下的金属部件密封、粘接与修补设计,适用于发动机缸体、高压泵、法兰、蒸汽管道等多种金属部件的缺陷修复。
1. 优异的耐高低温性能
产品工作温度范围为-60℃至350℃,可长期在280℃工况下使用,瞬间耐温可达350℃,能够承受发动机启动到满负荷运转过程中的温度交变,在高温环境下不易软化、流淌或开裂,满足发动机缸体周边持续高温的使用要求。
2. 良好的粘接与力学性能
固化后剪切强度可达37.1MPa,抗压强度达60.2MPa,弯曲强度17MPa,具备较好的结构强度与柔韧性,可承受发动机运行过程中的高频震动与冲击载荷,固化物不易脆裂,能为修复部位提供有效的补强与密封作用。
3. 耐介质与耐老化性能
以高分子环氧树脂为基材,具备耐过热蒸汽、耐机油、耐燃油、耐酸碱腐蚀、耐老化等特性,固化后形成致密的保护层,可长期接触机油、冷却液、燃油等介质而不发生溶胀、渗漏,适应发动机舱内复杂的化学介质环境。
4. 施工与后加工便利性
产品为膏状质地,不流淌、不滴挂,可在立面、顶面及曲面部位施工,适用范围广。混合后在25℃环境下可操作时间为60-90分钟,便于充分涂抹与按压;完全固化后可进行车削、打磨、钻孔、攻丝等机械加工,修复后表面可修整至与基体齐平,不影响后续装配。
5. 环保与安全特性
符合欧盟ROHS标准,按非危险品运输储存;
施工过程无需明火、无需通电,冷操作无热变形风险,相比传统焊接工艺施工安全性更高,适合汽修厂现场维修作业。
三、HR-8757技术参数资料
注:注:以下性能数据为温度25℃、湿度70%实验室环境下测得的典型数据,仅供参考,实际使用时请以具体工况测试结果为准。
四、标准施工工艺规范
HR-8757的修复效果与施工工艺密切相关,为保证粘接强度与密封耐久性,建议按照以下步骤规范操作:
第一步:表面处理(关键步骤)
表面处理的质量直接影响最终修复效果,需做到除油、除锈、粗化三步到位:
先用钢丝刷或角磨机清除修补部位表面松动的锈迹、油污与氧化层,露出新鲜金属基体;
查找裂纹终端位置,在裂纹两端各钻一个直径3-5mm的止裂孔,防止裂纹在后续使用中继续延伸;
用砂轮或砂纸将裂纹/破损部位打磨成V型槽,槽深建议2mm以上,以增加粘接接触面积;
最后用丙酮或专用工业清洗剂反复擦拭打磨面,去除残留油污,待清洗剂完全挥发、表面干燥后再进行涂胶。
第二步:精准配胶
HR-8757为双组分包装,A剂为灰色,B剂为黄色,使用时严格按照重量比A:B=5:1的比例称量;
将称量好的A、B组分置于干净的调胶板上,用刮板反复搅拌混合,直至胶层颜色均匀一致,无黄灰相间的色条或色点;
每次配胶量建议根据实际修补面积确定,混合好的胶液需在可操作时间内用完,剩余未混合的胶液应及时密封保存,已混合的余胶不可留待下次使用。
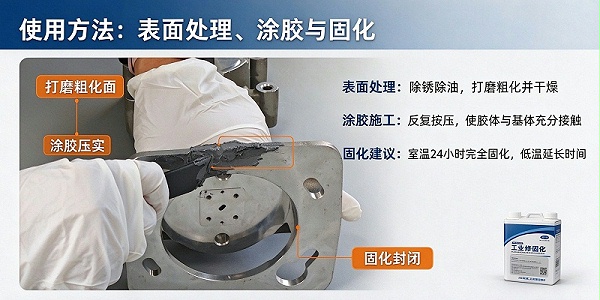
第三步:涂胶与按压
先用少量胶液在V型槽及修补表面薄涂一层,反复按压使胶液充分浸润金属表面,渗入裂纹缝隙底部;
再逐层涂抹剩余胶液,填补V型槽并略高于基体表面(留出后续加工余量),涂胶过程中注意排除气泡,确保胶层与基体紧密接触,无虚填、空隙;
若裂纹较深或破损面积较大,可在胶层中嵌入经除油处理的玻璃纤维布或薄金属片进行加强,提升修复部位结构强度;
多层涂胶时,需待前一层胶初步定型后再涂下一层,避免一次性厚涂导致固化不完全。
第四步:固化条件控制
室温初步固化:涂胶完成后,在25℃室温环境下放置2小时,让胶液初步定型;
加热后固化:为达到理想的耐温与强度性能,建议采用红外线灯、电炉等热源辅助加热,热源距离修补表面40cm以上,在60℃-80℃温度下保持2-3小时,随后让其自然缓慢冷却,避免骤冷导致胶层开裂;
完全固化:在25℃环境下放置24小时可达到较高强度,若环境温度低于15℃,需适当延长固化时间或主动加热,低温环境下不加热可能导致固化不完全;
固化完成后,可用砂纸或角磨机将高出基体的胶层打磨平整,若需精确装配尺寸,可进行车削、铣削等机械加工。
五、HR-8757典型应用场景 1. 汽修厂发动机缸体修复
适用于汽油车、柴油车发动机缸体因冻裂、疲劳产生的外部裂纹、砂眼修复,缸体表面腐蚀坑点填补,可在不拆解发动机、不动火的条件下完成修复,大幅缩短维修周期,降低维修成本,适合中小型汽修厂日常维修作业。
2. 发动机油路渗漏修补
可用于发动机油底壳、气门室盖、高压油泵壳体、油管接头法兰等部位的漏油修复,耐机油性能优异,固化后可承受油路内的压力与温度,解决传统密封垫老化后反复渗漏的问题。
3. 水箱与冷却系统渗漏修复
适用于金属水箱、散热器、水道壳体、节温器座等部件的裂纹、砂眼渗漏修复,耐冷却液、耐水耐老化,可在发动机正常工作温度下长期使用,无需整体更换水箱总成。
4. 工程机械车辆现场维修
针对挖掘机、装载机、叉车、重型卡车等工程车辆发动机、液压油箱、液压泵壳体等高温金属部件的破损、渗漏,可在工地现场进行冷修复,无需将大型设备运回车间,减少设备停机时间,降低工程延误损失。
5. 其他工业高温金属部件修补
除汽车维修领域外,该产品还可应用于石化管道、高温高压泵、法兰密封面、蒸汽管道等工业设备的磨损、腐蚀、裂纹修复,满足多行业高温工况的设备维护需求。
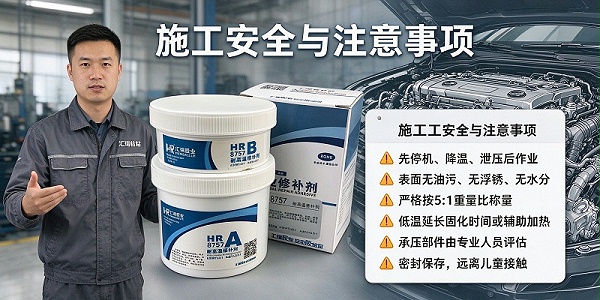
六、施工注意事项 适用范围提示:本产品适用于金属部件非结构性裂纹、腐蚀、砂眼、渗漏的修复;若为发动机承受主载荷的结构性断裂、或裂纹长度超过10cm、破损面积较大时,建议优先采用焊接或更换部件方案,或在专业技术人员指导下配合加强结构使用。
配胶比例:严格按照5:1重量比配比,比例失调会导致固化不完全、强度下降、耐温性能降低,建议使用电子秤进行精确称量。
表面清洁:修补表面必须除油除锈,残留油污会显著降低粘接强度,导致修补后短期内再次渗漏;铸铁等多孔材质建议先用火焰烧烤表层去除孔隙内渗油,再进行打磨清洗。
固化充分:加热固化可显著提升胶层的耐高温性能与粘接强度,有条件时建议执行加温固化流程,室温自然固化的耐温极限略低于加热固化。
储存与安全:产品需密封储存于通风、阴凉、干燥处,避免阳光直射,保质期24个月;施工时保持工作环境通风,避免儿童接触,若不慎接触皮肤及时用肥皂水清洗。
HR-8757耐高温修补剂通过高分子冷焊修复技术,为汽油柴油发动机壳体裂纹、缸体腐蚀、油路与水箱渗漏等常见故障提供了一种经济、便捷、可靠的维修方案。相较于传统换件与焊接工艺,该方案具备无需动火、施工灵活、耐温耐介质、修复后可机加工等优势,能够帮助汽修厂与工程机械运维单位缩短维修周期、降低维修成本,为高温金属部件的现场快速修复提供实用可行的材料选择。实际施工前,建议根据具体工况先进行小面积试样测试,确认粘接效果与耐介质性能符合使用要求后再进行大面积修复操作,以保障维修质量与长期使用可靠性。
个人原创,仅供参考