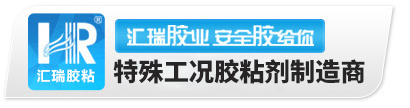
一、方案背景:高温绝热构件的检验返修需求 火箭发动机的高温绝热构件广泛分布于喷管、燃烧室、推力室及各类高温连接部位,承担隔绝高温燃气、保护承力结构、延缓热传导等作用。这类构件通常由绝热层、内衬、功能涂层与金属基体、合金结构件组合而成,各层之间的界面结合质量,直接关系到构件在高温工况下的防护效果。
在零部件的制造、装配、贮存、转运以及地面试车前的检验环节,受工艺波动、环境温湿度变化、装配应力以及长时间存放等因素影响,界面部位容易出现以下几类缺陷:
隔热层脱粘:绝热层与基体之间出现局部脱开,形成界面空隙,影响热防护的连续性。
内衬界面缺陷:内衬与相邻材料界面存在微小分层、缺胶或局部不密实区域。
涂层局部破损:防氧化、耐磨等功能涂层出现起皮、剥落、开裂或局部缺失。
传统处理方式是整体拆解后返厂重建,或将缺陷件直接降级报废。这类方式周期较长、成本较高,也难以匹配地面试车前检修的时间节点。因此,能够在构件现有状态下完成局部处理的“原位修补”方案,成为检验返修环节的现实需求。
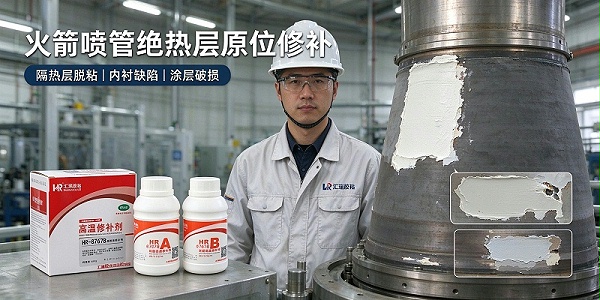
二、方案概述:选用 HR-8767B 高温修补剂 本方案采用 HR-8767B 高温修补剂作为核心修补材料。该产品为双组分硅铝酸盐(无机陶瓷)体系高温胶粘剂,由主剂与固化剂按比例混合后使用,固化后形成无机陶瓷质结构,兼具粘接与涂层两类功能:既可以用于隔热层、内衬界面等部位的贴合与填补,也可以作为耐磨、抗氧化涂层用于局部破损区域的修复。
与常见的有机类胶粘剂相比,无机陶瓷体系在高温下的结构稳定性通常更好,能够适应构件在后续热环境中的使用要求。同时,产品的施工方式便于在构件现有状态下就地操作,与检验返修环节的工艺条件相匹配。
三、HR-8767B 核心特性
1. 耐高温性能
HR-8767B 属于无机硅铝酸盐体系,工作温度范围约 -60℃ 至 1460℃,可在较高温度环境下长期使用,瞬间耐温可达 1460℃ 左右。作为无机陶瓷体系材料,它在高温下不易碳化,可直接接触明火,火烧后仍能保持结构的基本完整,适合用于承受高温燃气冲刷或辐射热的部位。
2. 粘接与力学强度
固化后的修补层具有较高的机械强度,主要指标如下(实验室典型数据):
拉伸强度:约 29 MPa
抗压强度:约 79 MPa
剪切强度:约 34 MPa
绝缘强度:约 30 kV/mm
产品固化收缩率较低,修补层与基体之间的贴合较为紧密,有利于减少界面应力集中。
3. 原位施工适应性
操作窗口适中:双组分按比例混合后,100 g 胶在 25℃ 条件下的可操作时间约 25~30 分钟,便于现场涂覆、就位与调整。
固化方式可控:采用室温预固化配合阶梯升温的方式固化,可根据现场条件选用烘箱,或采用工业加热毯、热风等常规加热方式,实现原位控温固化。
便于局部处理:A 剂为膏状,涂覆和填充操作较为方便,适合对局部缺陷进行定点填补与界面贴合。
支持多层施工:单次涂覆厚度建议控制在 0.5~1.5 mm,采用“薄涂多层”的方式,便于控制胶层质量。
4. 涂层功能特性
除粘接修补之外,HR-8767B 还可作为耐磨、抗氧化涂层使用。在构件表面形成耐高温隔离层后,可减少高温气流、熔融物对基体的直接冲刷与氧化侵蚀,适用于涂层局部破损后的修复与补强。
5. 介质耐受与应用便利性
产品耐油、耐酸碱,适用介质范围较广;需要注意其不耐沸水,不宜用于长期沸水浸泡或高温水汽持续冲刷的工况。产品可按非危险品运输,便于检验返修现场的物料周转。
四、适配基材与典型应用场景
HR-8767B 对金属、合金与陶瓷类基材具有较好的适应性:
金属:钢、铁、铝等金属部件的粘接与修补。
合金:多种合金结构件的高温粘接与填补。
陶瓷:陶瓷类耐高温部件的粘接与修复。
复合材料:涉及高温复合材料的构件,建议先行小样试粘,并咨询技术支持确认适配性与工艺参数。
结合检验返修任务,典型应用场景包括:喷管及燃烧室部位绝热层的脱粘贴合与界面补强;内衬界面缺胶、分层区域的填补修复;防氧化与耐磨涂层的局部破损修复与复涂;以及各类高温连接部位、紧固区域在试车前的检修处理。
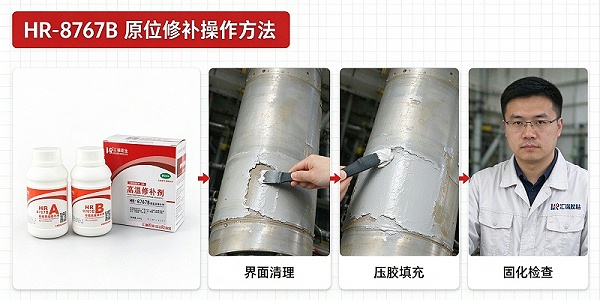
五、原位修补施工工艺 为保证修补质量,建议按下述流程实施,并根据构件实际结构与技术文件要求作相应调整。
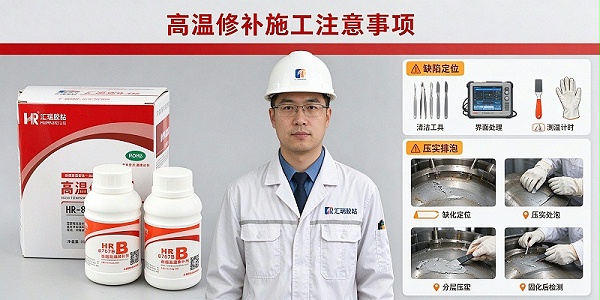
缺陷检测与定位:先目视检查待修部位,再结合超声等无损检测手段,确认脱粘或缺陷的范围、深度与厚度,并做好标记。
表面处理:清除基体表面的松动物质,采用喷砂、砂纸打磨或钢丝刷等方式打磨至呈现哑光,以提高表面粗糙度;随后用丙酮等清洗剂擦拭并自然晾干,保持待粘表面洁净、干燥。
配胶:按重量比 A : B ≈ 1.6~2.5
g : 1 mL 称量两组分,充分搅拌至颜色均匀一致,并在规定可操作时间内用完,余胶不宜再用。
涂覆与贴合:在处理好的表面均匀涂胶,适当施加压力并反复按压,使材料与基体充分接触;如需多层涂覆,应对前一层表面作适当处理后继续施工。
加压固定:对有贴合压力要求的部位,可按工艺要求施加并保持适当压力,使修补层在固化过程中保持密实。
阶梯升温固化:涂胶后室温放置约 2 小时,再升温至 80~150℃ 保温约 2 小时,随后缓慢冷却至室温。升温与降温过程应平缓,避免温度骤变。
冷却与复检:待构件完全冷却后,对修补区域进行外观检查与无损检测复验,确认界面贴合质量满足要求后再进入下一道工序。
六、HR-8767B产品技术参数
说明:以上数据为 25℃、湿度 70% 实验室条件下测得的典型值,仅供选型参考,不作为特定工况的保证值;实际使用请以产品说明书与实测数据为准。
七、方案价值
缩短返修周期:在构件现有状态下完成局部处理,减少拆解与转运环节,便于衔接地面试车前的时间节点。
降低返修成本:对局部缺陷实施定点修复,有助于减少整体更换与降级报废带来的损耗。
工艺可控、结果可检:固化温度与时间可设定,修补后可结合无损检测复验,形成可追溯的工艺记录。
材料通用性较好:对金属、合金、陶瓷等基材均有较好的适应性,可作为常见高温构件的通用修补与涂层材料。
八、HR-8767B使用注意事项 表面处理是影响粘接效果的关键环节,应确保待粘表面清洁、干燥并具有一定粗糙度。
严格按重量比配胶,搅拌至颜色均匀;配胶后应在可操作时间内用完。
加热固化时,热源不应直接接触修补部位,宜保持适当距离并配合测温控制温度。
升温与降温过程应平缓,避免修补层因急冷急热产生开裂。
施工环境温度较低时,可采取适当加热措施以利于固化,并相应延长操作时间。
施工区域保持通风,操作人员应佩戴手套、护目镜等防护用品,避免皮肤长时间接触未固化胶料。
涉及高温结构件的修补,建议在具备相应工艺条件与资质的环境下实施,并按相关技术文件进行检测复验。
对于火箭发动机高温绝热构件而言,检验返修环节的核心诉求是在有限的周期内,对局部缺陷实现可靠处理。
HR-8767B
高温修补剂以无机硅铝酸盐体系为基础,兼顾耐高温性能、粘接强度与施工适应性,可作为隔热层脱粘、内衬界面缺陷、涂层局部破损等原位修补任务的配套材料,为地面试车前的检修工作提供支持。实际应用中,建议结合构件结构与技术文件要求,制定并验证相应的修补工艺。