一、PP与硅胶粘接难在哪? PP(聚丙烯)与硅胶的复合粘接,是公认的“难粘组合”。一边是非极性的聚烯烃,一边是惰性较强的弹性体,普通胶粘剂往往两边都抓不牢,粘接后短期内看似牢固,一旦经历弯折、震动或温度变化,就可能在界面处脱开。实际生产中反馈较多的问题,主要集中在以下两个方面。
一是表面能低、难以浸润。PP为非极性聚烯烃,表面能较低,常规胶粘剂在其表面不易铺展和润湿;硅胶表面惰性强、化学活性低,同样难以与胶层形成有效结合。两者直接涂胶,胶液往往只是停在表面,没有真正渗入并与基材结合,形成的是假粘界面,受力后很容易整片剥离。
二是弹性失配、应力集中。PP为刚性塑料,硅胶为弹性体,两者的模量和形变量差异明显。粘接面在弯折、震动、高低温循环中持续承受剪切应力,如果胶层偏硬,形变跟不上基材,应力就会向粘接界面集中,表现为边缘起壳、胶层开裂,甚至脱胶。
需要说明的是,这类粘接问题很难靠“换一支强度更高的胶水”来解决。强度再高的硬质胶,如果固化后弹性跟不上基材形变,受力时仍会在界面处开裂;选胶的关键,在于胶层的柔性与基材是否匹配,而不只是纸面强度的高低。另一个常见误区,是认为只要把PP表面打磨粗糙就能粘牢——打磨虽能增加机械咬合的接触面,但PP表面能本身偏低,单靠打磨仍不足以让胶层牢固附着,通常还需要配合专门的表面处理材料,才能取得稳定效果。
在实际应用中,白化、开裂、脱胶等问题,多数并非胶水强度不够,而是胶层的刚性与基材的柔性不匹配,受力时应力集中在粘接界面释放所致。因此,PP粘硅胶的胶水需要同时满足“粘得住”和“不发硬”两个条件:既要在低表面能基材上建立稳固的界面附着,又要在固化后保持柔软弹性,能随基材一起形变。
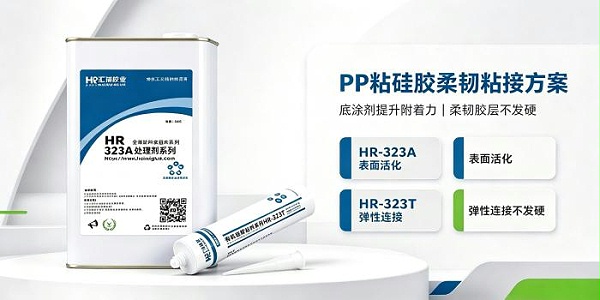
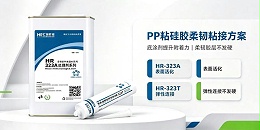
二、解决方案:底涂剂+柔韧型硅胶胶水 针对上述难点,PP与硅胶异材质粘接工艺方案 采用HR-323A底涂剂搭配HR-323T柔韧硅胶胶水两步方案:先用底涂剂改善PP表面附着性能,解决“粘不上”;再用柔韧型胶水形成弹性胶层,解决“发硬脆裂”。
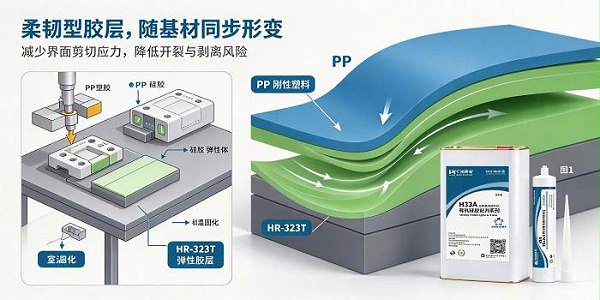
这套方案的本质,是把“界面附着”和“胶层柔性”两个问题分开处理。HR-323A在PP等低表面能材料表面形成一层可与胶粘剂结合的过渡层,把原本“粘不住”的表面变成“粘得住”的表面;HR-323T则提供低模量、可形变的弹性胶层,在受力时吸收并分散应力,避免应力在界面处集中释放。两步相互配合,兼顾了附着力与柔韧性,尤其适合PP与硅胶这类软硬差异明显的粘接组合。
在选型时,可以先看清基材组合与使用环境。若粘接对象包含PP、PE、尼龙等低表面能材料,建议按“底涂剂+柔韧型胶水”的思路配置;若为硅胶与金属等表面能较高的材料组合,可视情况简化工序。对于需要长期弯折、震动,或处于温差变化环境的制品,胶层固化后的柔韧性尤其值得关注。
三、产品特性 下面分别说明两款材料的主要特性,便于对照选型。
(一)
HR-323A金属塑料表面底涂剂 表面改性:针对PP、PE等低表面能材料进行表面处理,提升附着力,为后续涂胶创造条件;处理后可明显改善胶粘剂在其表面的铺展与附着表现。
表干快、成膜性好:室温涂覆后晾干5~10分钟即可进入下道工序,无需烘干设备,成膜均匀,便于安排批量生产节拍。
施工灵活:可刷涂、喷涂、滚涂,且稳定不变黄,不影响制品外观。
适配面广:也可用于不锈钢、铁、铝、铜等金属,并可配合有机硅、聚氨酯、环氧、丙烯酸等体系胶粘剂使用,对不同材质组合的兼容性较好。
操作便捷:涂覆后常温自干,工序衔接灵活,适合批量作业安排。
(二)
HR-323T柔韧型硅胶胶水 柔韧不发硬:单组分室温固化,固化后为弹性体,硬度约30~35ShoreA,可随基材同步形变,减少因胶层偏硬引起的界面开裂。
强度与密封兼顾:剪切强度可达3.2MPa以上,密封防水性好,可同时承担粘接固定与密封防水两项功能。
宽温域耐用:使用温度约-60℃~200℃,耐紫外线、耐老化、耐化学腐蚀,适应冷热交替的使用环境。
环保与工艺友好:通过REACH、ROHS2.0等检测;表干约10~30分钟,完全固化2-3天,与常规产线节拍容易衔接。
四、分场景应用方案 家居母婴:硅胶餐具包胶、硅胶手柄与PP件复合、PP水杯硅胶密封圈。此类产品重视柔韧手感与耐水洗性能,胶层柔软不发硬,有助于提升使用体验。
五金厨具:不锈钢锅具硅胶防滑垫、铝制厨具硅胶包边。底涂剂对金属同样适用,可在金属与硅胶之间建立稳固连接。
汽车配件:PP内饰件与硅胶密封条、车灯硅胶密封、改性PP外壳粘接。面对车内温差与行驶震动,弹性胶层有助于缓冲应力、保持密封。
医疗器械:硅胶导管、PP塑料器械密封,满足耐水、耐消毒需求;此类产品对洁净与残留控制有一定要求,建议确认胶层完全固化后再进入后续工序。
塑胶工艺品:PP/PE玩具粘贴硅胶装饰件。
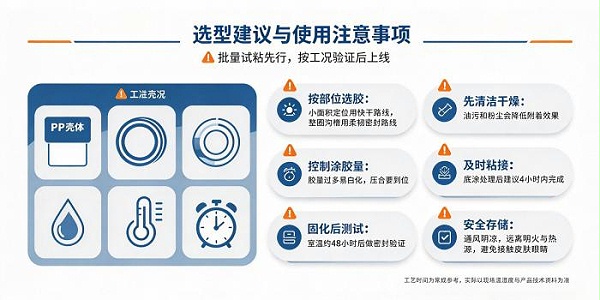
五、施工工艺与步骤 以下为推荐的施胶流程,实际生产中可根据工件结构与工艺条件适当调整。
1.表面清理:用酒精或专用清洗剂去除油污、灰尘与脱模剂,待表面干燥。
2.涂底涂剂:在PP面均匀涂覆HR-323A(用前摇匀),硅胶面视材质情况处理。
3.晾干:室温静置5~10分钟,待表面完全干透。
4.涂胶:涂布HR-323T,胶量以贴合后形成均匀薄膜为宜,胶层不必过厚,过厚不利于干燥与应力释放。
5.贴合施压:对准贴合后适当加压,排出气泡,保持不动至初步定位。
6.固化:室温固化,48小时后可测强度,完全固化约2-3天,完全固化前应避免受力、弯折或浸水。
六、常见问题 1. 一定要涂底涂剂吗?
PP、PE、尼龙、ABS等低表面能材料需要配合HR-323A
2. 涂完底涂剂多久可以粘?
常温下晾干5~10分钟,表面完全干透即可作业;环境温度偏低或湿度较大时,可适当延长晾干时间。
3. 胶层会发硬吗?
HR-323T固化后为弹性体,硬度约30~35ShoreA,可随基材形变,在反复弯折与震动中不易开裂。
4. 多久能下水或测试?
48小时后可测强度,完全固化约2-3天,建议完全固化后再做耐水、耐温测试。
5. 可以用于户外吗?
HR-323T耐紫外线、耐老化,可适配部分户外工况,长期使用建议先打样验证。
6. 可以先处理一面,隔天再贴合吗?
可以。底涂剂表干后即可进入后续工序,工序衔接比较灵活;但处理好的表面应避免二次污染,建议尽快完成贴合。
7. 不同批次的PP件粘接效果会不一样吗?
不同牌号、不同表面状态(如是否残留脱模剂)的PP件,粘接效果可能存在差异,批量生产前建议取实际基材打样确认。
PP与硅胶的粘接,本质是“低表面能”与“弹性失配”两道坎。HR-323A先做表面活化,HR-323T再提供弹性连接,两步配合,有助于实现柔韧、不易脱层的粘接效果。建议先用小面积试粘确认效果,再批量应用;若使用中还会接触油脂、清洁剂,或需要频繁高温消毒,也可以先做针对性测试,再确定最终方案。