

软胶玩具因其触感柔软、造型多样、安全耐摔等特点,在儿童玩具、潮玩手办、解压玩具等品类中应用广泛。常见的软胶材质包括软质PVC(搪胶)、TPE/TPR、TPU等,生产过程中经常需要与ABS、PC等硬质塑料或金属配件进行粘接组合。
然而,软胶材质的粘接一直是玩具生产与修补环节中的常见难点。软质材料普遍存在表面能低、含增塑剂易迁移、使用中频繁弯折形变等特性,普通硬质快干胶往往出现"初粘牢固、后期脱胶""胶层发硬、弯折即裂""接缝发白、影响外观"等问题。
本文针对软胶玩具生产与日常修补中最常见的八大粘接场景,系统梳理材质特性与胶水选型思路,并提供标准化的施工操作要点,帮助生产企业与使用者选对胶、用好胶,提升粘接良品率与产品耐用性。
一、软胶粘接常见失效原因分析
在介绍具体选型方案前,有必要先了解软胶粘接容易失效的几个核心原因,这也是后续胶水选型与工艺设计的逻辑基础。
软质PVC(搪胶)配方中添加的增塑剂小分子会随时间和温度变化逐渐向表面迁移析出,在粘接界面形成隔离膜,导致"当时粘得牢、放久了自然开"的后期脱胶现象。
普通快干胶固化后形成硬脆胶层,无法跟随TPE/TPR/TPU等弹性基材同步形变,应力集中在粘接界面,反复受力后很快出现微裂纹并发展为开裂脱落。
TPE、TPR等惰性材质表面能较低,普通胶水难以在其表面充分铺展浸润,容易出现假性粘接——看似粘住,实际一撕就开。
普通快干胶固化时释放的挥发性单体会在胶缝附近凝结形成白色雾状痕迹,在深色玩具、透明部件和外观要求较高的潮玩产品上尤为明显,直接影响产品品相。
二、八大场景胶水选型对照表
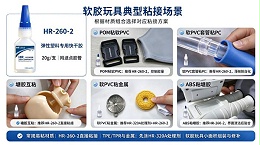
针对软胶玩具生产和修补中最常遇到的粘接组合,以下选型方案以HR-260-2柔韧性快干胶为常规材质基础用胶,对于惰性难粘材质搭配HR-320A处理剂使用,胶层柔韧耐弯折,适配玩具组装工艺。
| 序号 | 粘接场景 | 材质特性说明 | 推荐用胶方案 | 适用工艺与典型应用 |
|---|---|---|---|---|
| 1 | 软PVC互粘 | 含增塑剂,表面易出油,需耐弯折 | HR-260-2直接粘接 | 搪胶公仔躯干拼接、软胶玩具壳体合模粘接、小面积快速组装 |
| 2 | 软PVC粘ABS | 软质增塑材与硬质工程塑料粘接,应力集中在界面 | HR-260-2直接粘接 | 搪胶玩具外壳与ABS骨架/配件组合、软胶握把与ABS底座粘接 |
| 3 | 软PVC粘PC | 软PVC与聚碳酸酯透明件/结构件粘接,需注意外观无白化 |
HR-260-2直接粘接 (控制点胶量) |
软胶玩具与PC透明视窗、PC结构配件的组装 |
| 4 | TPE/TPR粘ABS | TPE/TPR为低表面能惰性材质,直接粘接力弱 | HR-320A处理剂 + HR-260-2 | TPE软胶配件与ABS主体粘接、解压玩具TPE软胶部件与硬塑底座组合 |
| 5 | TPU互粘 | TPU为高弹性聚氨酯材料,需胶层同步形变 | HR-260-2直接粘接 | TPU软胶玩具配件互粘、TPU保护套/外壳拼接、充气玩具TPU膜片粘接 |
| 6 | TPE/TPR互粘 | 双惰性低表面能材质互粘,是典型难粘场景 | HR-320A处理剂 + HR-260-2 | TPE/TPR软胶玩具本体拼接、双材质弹性体复合粘接 |
| 7 | 软胶粘硬塑料 | 泛指软质弹性体与ABS/PC/PS/PMMA等硬质塑料的异种粘接 |
HR-260-2直接粘接 TPE/TPR侧先涂HR-320A |
软胶玩具各类软硬组合装配、软胶件与硬塑粘接 |
| 8 | 软胶粘金属 | 软质材料与金属嵌件、配重块、五金配件粘接 |
HR-320A处理剂 + HR-260-2 (金属侧清洁后涂覆) |
玩具金属配重块固定、五金转轴与软胶手柄粘接、金属扣具与软胶带体粘接 |
- 常规易粘材质(软PVC、TPU、ABS、PC等):直接使用HR-260-2柔韧性快干胶即可。该款胶水经过增韧改性,固化后胶层具备良好柔韧性,区别于普通脆硬型快干胶,能够跟随软胶基材承受一定程度的弯折而不开裂,同时具备低白化特性,适合玩具外观件的粘接需求。
- 惰性难粘材质(TPE、TPR、部分未处理金属等):需要先在惰性材质表面涂覆一层HR-320A处理剂,待处理剂干燥后(约10-30秒)再点涂HR-260-2进行粘接。处理剂的作用是改变惰性材料表面活性,提升胶水在其表面的润湿与附着能力,从而获得可靠的粘接强度。
三、标准化施工操作步骤要点
选对胶水只是第一步,规范的施工操作同样是保证粘接质量稳定的关键。以下是适配HR-260-2柔韧性快干胶(可搭配HR-320A处理剂)的标准化操作流程,适用于玩具工厂流水线作业和日常手工修补场景。
粘接前表面处理
粘接质量的基础在于界面清洁。无论是新生产的部件还是待修补的旧玩具,都需要对粘接面进行预处理:
- 使用无尘布蘸取适量无水乙醇或异丙醇,仔细擦拭两个待粘接面,彻底清除表面的灰尘、油污、脱模剂残留以及软PVC表面析出的增塑剂油膜。
- 对于金属表面,如有锈蚀或氧化层,建议先用细砂纸轻微打磨,再用溶剂擦拭干净。
- 清洁完成后,将工件置于通风处静置1-3分钟,待表面溶剂完全挥发干燥后再进行下一步操作。残留的溶剂或水渍会严重影响粘接效果。
处理剂涂覆(仅限惰性难粘材质)
对于TPE/TPR互粘、TPE/TPR粘ABS、软胶粘金属等需要使用处理剂的场景:
- 用棉签或小毛刷蘸取少量HR-320A处理剂,在惰性材质一侧(或金属侧)的粘接面上均匀薄涂一层,覆盖整个粘接区域即可,无需厚涂。
- 室温下静置10-30秒,待处理剂完全干燥(表面由湿润变为干燥触感)后再进行涂胶。处理剂未干时涂胶会影响胶水固化与粘接强度。
- 处理后的表面建议在15分钟内完成涂胶粘接,避免长时间放置再次被污染。
点胶与贴合
- 取出HR-260-2胶水,如使用点胶针嘴请先确认出胶顺畅。无需在两个粘接面都涂胶,只需在其中一个面上点胶即可。
- 控制施胶量:点上适量胶液,以贴合后胶液能刚好覆盖整个粘接面、不大量溢出为宜。快干胶并非涂得越多越牢,胶层过厚反而会导致内部固化不完全、白化风险增加、强度下降。适宜的胶层厚度约为0.01-0.05毫米。
- 点胶后迅速将两个部件精准对齐贴合,对齐后立即施加均匀的接触压力(可用手指或镊子轻压),保持按压15-30秒。期间尽量不要挪动部件位置,避免错位。
- 贴合过程中如发现少量胶液从接缝边缘溢出,可在胶水未固化前用无尘棉片轻轻擦除;若已固化,建议用刀片小心修除,不要用力撕扯以免损伤工件表面。
固化与养护
- 按压15-30秒后,粘接部位可达到初步定位,此时工件可小心移动但不可受力拉扯或弯折。
- 在常温(23±2℃)、通风环境下静置30分钟左右,粘接处可达到实用强度,能够进行轻拿轻放和简单周转。
- 胶层完全固化达到稳定设计强度通常需要24小时。在此期间,应避免对粘接部位进行强力拉扯、反复弯折、泡水或高低温测试,让胶层分子结构充分成型。
- 操作完成后,及时擦净胶瓶瓶口残留胶液,将瓶盖旋紧密封,存放于阴凉干燥、避免阳光直射的环境中,防止瓶内余胶提前固化失效。
四、常见问题FAQ
五、注意事项与合规声明
- 本产品为工业用胶粘剂,操作时请保持工作环境通风良好,避免长时间吸入挥发气体。
- 未固化的胶液若不慎接触皮肤,请勿强行撕扯,可使用温肥皂水浸泡或用丙酮类溶剂轻轻溶解后分离;如不慎入眼,请立即用大量清水冲洗并及时就医。
- 胶水应存放于阴凉干燥处,远离儿童可触及范围。使用完毕后请及时旋紧瓶盖密封保存。
- 用于儿童玩具的粘接,请确保胶层完全固化、无外露胶痕、无残留气味后再投入使用。建议在成人监护下进行玩具修补操作。
- 不同厂家、不同批次的软胶材料在增塑剂含量、表面脱模剂种类上可能存在差异,正式批量投产前,建议先用实际工件进行小批量试样,验证粘接强度、耐弯折性和外观效果满足要求后再批量使用。
- 对于有耐高低温、耐水浸泡、耐化学试剂等特殊工况要求的产品,建议在常规选型基础上进行针对性的工况模拟老化测试,确认粘接耐久性符合产品设计要求。
- 如需对软胶材质进行更精准的胶水适配或定制配方,建议联系胶粘剂供应商提供来样测试服务,根据具体材质和工艺条件进行选型确认。
- 本文所提及的产品信息、选型建议和操作方法基于常规材质和一般工况条件的实验室测试与行业应用经验整理,实际效果可能因具体材质批次、操作工艺、环境条件等因素而有所差异,本文内容仅供选型参考。
- 本文中涉及的产品性能描述为该类产品的典型特性介绍,不构成对所有工况下使用效果的承诺或保证。建议用户在正式使用前结合自身产品实际情况进行充分测试验证。
- 产品使用前请仔细阅读具体产品的安全技术说明书(MSDS/SDS)和产品标签说明,按照说明要求规范操作和储存。
结语
软胶玩具的粘接看似小事,却直接关系到产品的组装良品率、使用寿命和消费者使用体验。选对适配材质的胶水、规范表面处理和施工流程、做好批量前的试样验证,是获得稳定可靠粘接效果的三个关键环节。
HR-260-2柔韧性快干胶配合HR-320A处理剂的方案,覆盖了软胶玩具生产和修补中大部分常见材质组合,兼顾了粘接强度、柔韧性、低白化和操作效率,可作为软胶玩具粘接的基础选型方案参考。
如需针对特定材质或特殊工况获得更精准的胶粘解决方案,建议携带实际工件联系专业胶粘剂供应商进行来样测试与技术对接。